アクリルミラーの用途の多くは、標準サイズには当てはまりません。什器には特定の寸法が必要だったり、看板には特定の形状が必要だったり、設置には正確な位置に穴が開いていなければならなかったり、あるいはデザイン上、既製品では対応できないものが必要になったりします。 そこで役立つのが「オーダーメイドの切断」です。これは、アクリルミラーがガラスに比べて持つ真の利点の一つでもあります。なぜなら、アクリルはガラスよりもはるかに簡単に切断、穴あけ、成形ができるからです。
この記事では、オーダーメイドのアクリルミラーが実際にどのように作られるかについて解説します。具体的には、切断方法とそのそれぞれの適した用途、現実的に期待できる公差、エッジ仕上げの選択肢、そして注文前に確認しておくべき仕様について説明します。 特注品は通常、一度カットされると返品ができません。そのため、標準サイズの場合よりも、注文段階で詳細を正確に決めることが重要です。この記事を読み終える頃には、必要なものを正確に指定できるようになり、どのような質問をすべきかも理解できるようになるはずです。
アクリルにカスタムカットが適している理由
ガラスよりもアクリルを選ぶべき理由は、特注加工が必要な場合に最も顕著です。ガラス製の鏡は、特注サイズにする場合、ダイヤモンドブレードの工具やガラス専用のドリルビットが必要となり、さらにエッジの研磨も必要となります。こうした作業は、ほとんどの購入者が自分で行うことはなく、専門業者に依頼するとかなりのコストがかかります。 対照的に、アクリルは加工業者がすでに所有している工具で切断でき、標準のドリルビットを少し改造するだけで穴あけが可能であり、ガラスでは経済的に実現できないような曲線や複雑な輪郭にも成形できます。
これが、アクリルがオーダーメイドカットミラー市場を席巻している理由です。看板、小売用什器、特注の装飾品、OEM部品、そして非標準的なサイズや形状を必要とするあらゆる用途において、製造コストが低く、多様な形状が可能であるという理由から、ほぼ例外なくアクリルが指定されています。
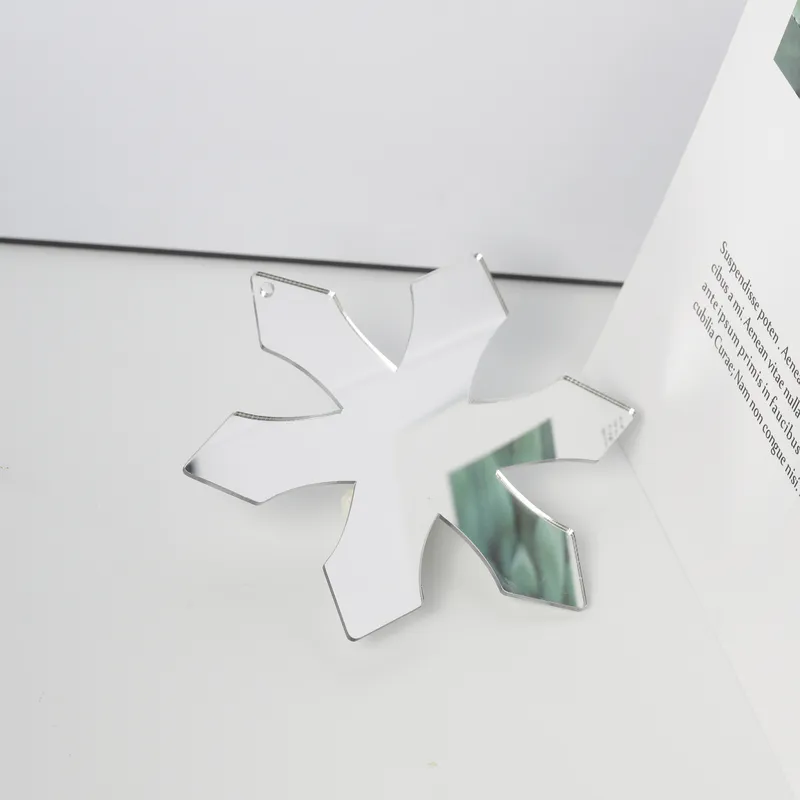
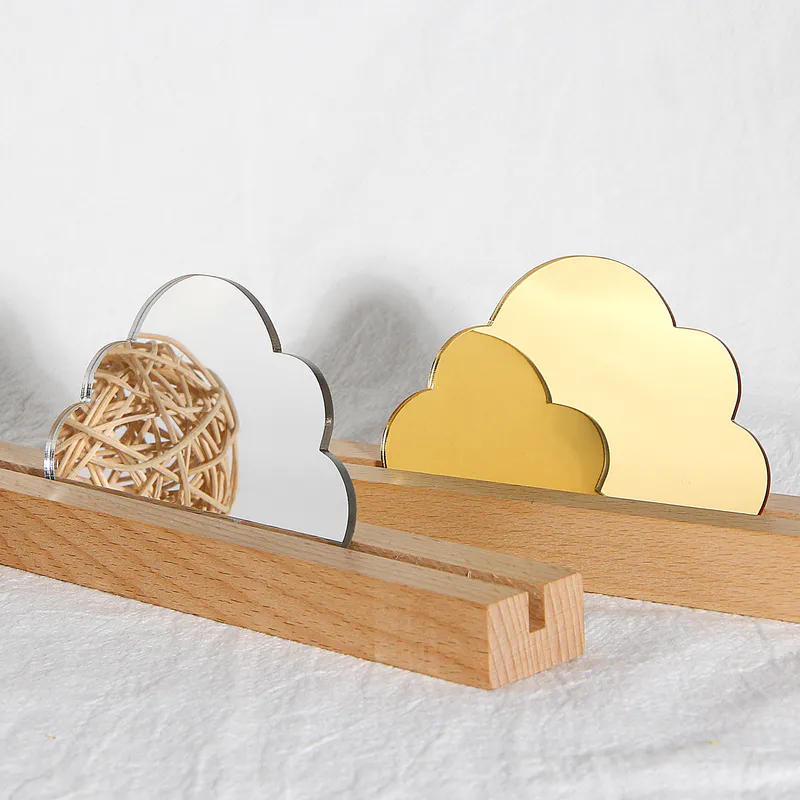
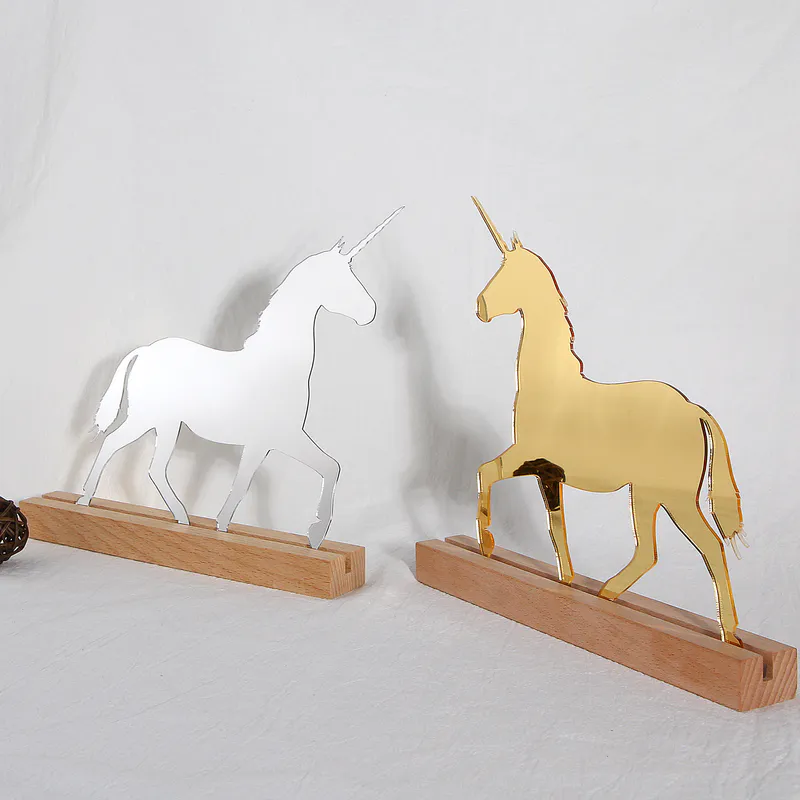
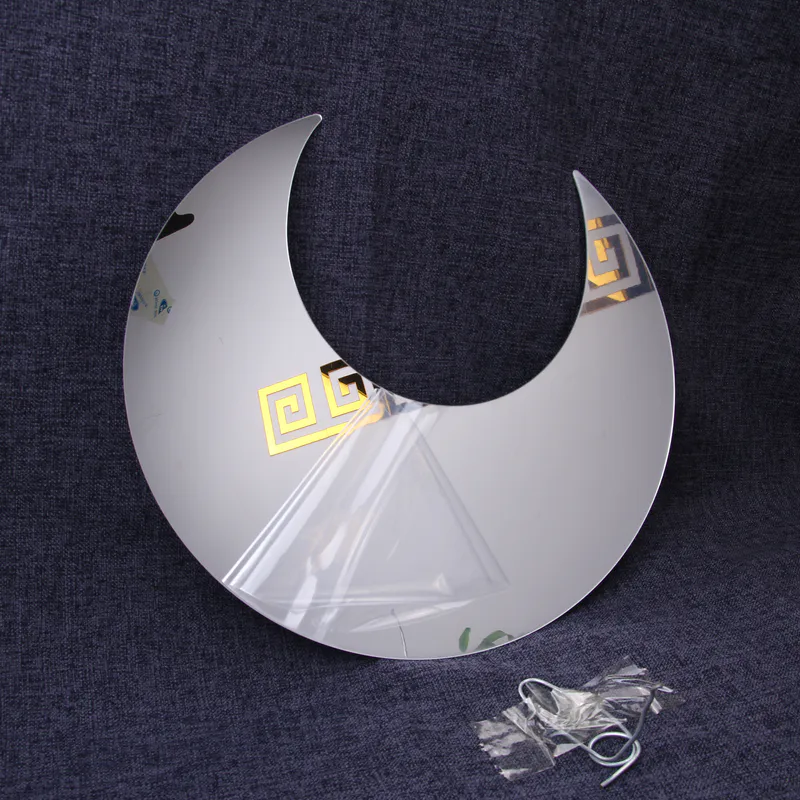
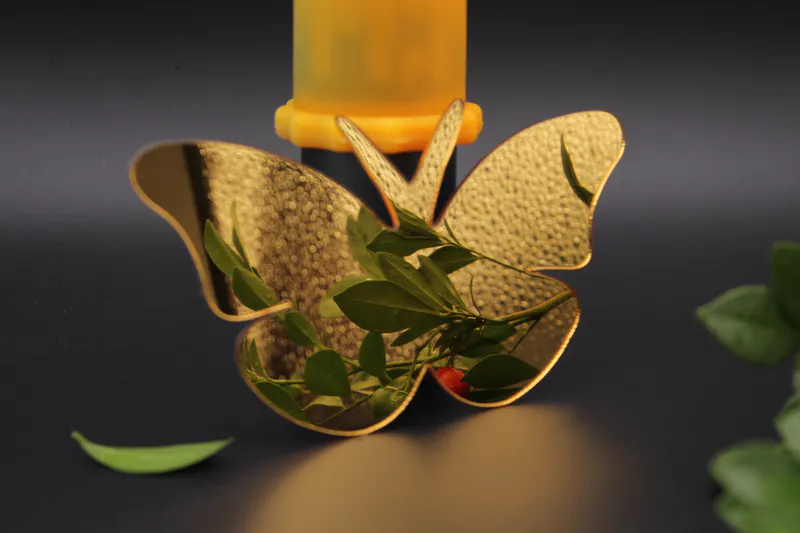
以前にもお話ししましたが、アクリルにはサイズによる歪みの制限があるため、いずれかの辺がおよそ60cmを超える特注品では、反射面に波打ちが生じ始めます。そのため、特注カットは、アクリルがきれいに仕上がるサイズ範囲内の製品に最も適しています。 以下は、当社がさまざまな形状に加工したプラスチック製ミラーの一例です。その中では、アクリル素材が最も大きな割合を占めています。お客様からは、製品に組み込むために、色付きのアクリルミラーを特定の形状に加工していただくご要望が多く寄せられています。
切断方法
アクリルミラーを指定サイズにカットする方法はいくつかありますが、どの方法が適切かは、形状の複雑さ、厚さ、求められるエッジの仕上げ、および注文数量によって異なります。ほとんどの特注品において重要な3つの方法は、CNCルーター加工、レーザー切断、およびのこぎり切断です。
CNCルーター加工
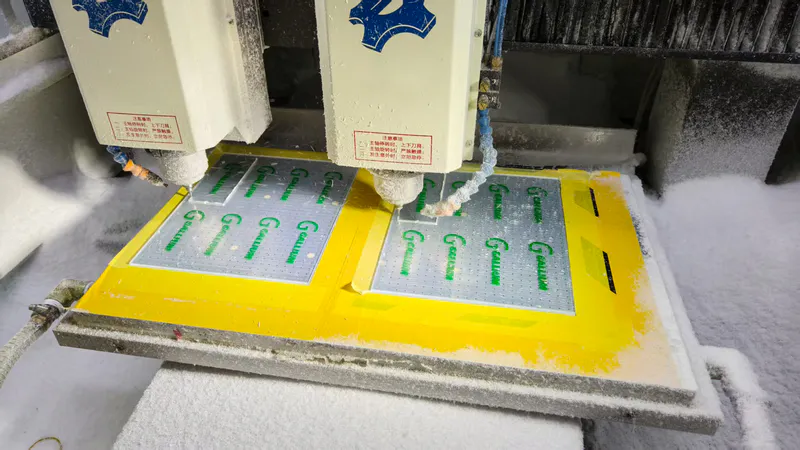
CNCルーター加工では、CADファイルで定義された切削経路に沿って動作する、コンピュータ制御のルーターヘッドを使用します。これはアクリル製のオーダーメイド加工において主力となる手法であり、単純な長方形から複雑な形状まで、幅広く対応可能です。
その精度は極めて優れています。JLCCNCのCNC加工の専門家によると、アクリルの重要寸法における標準的な公差は±0.05mmであり、これはほとんどの鏡の用途で求められる公差よりもはるかに厳しいものです。 また、CNCは、彫り込み溝、面取りされたエッジ、皿穴の取り付け穴など、素材を貫通しない形状を加工できる唯一の方法です。
考慮すべき点は、エッジの仕上げです。あるCNC加工サービス業者がその工程ガイドで説明しているように、CNC加工では滑らかでありながらわずかにつや消し状のエッジが残るため、エッジ部分に光学的な透明感を求める場合は、二次的な研磨工程が必要となります。
比較的厚みのあるアクリル製ミラーシートの場合、通常はまずアクリル自体を切断し、その後で鏡面コーティング処理を行います。特に、お客様からミラーの形状や開口部について具体的なご要望がある場合、状況に応じて異なる工程を選択することが生産上有利となります。
レーザー切断
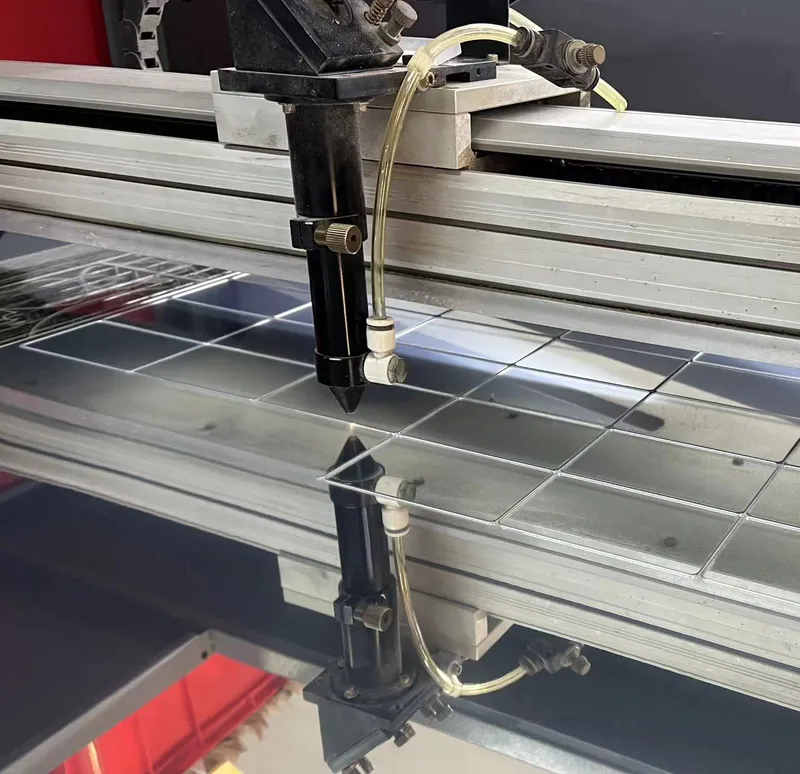
レーザー切断は、集束させたCO₂レーザービームを用いて材料を切断するもので、その最大の利点は、切断面に得られる仕上がりにあります。レーザーは通過する際に切断面を溶かし、いわゆる「フレームポリッシュ仕上げ」と呼ばれる、別途の仕上げ工程を必要とせずに、透明で光沢があり、滑らかな切断面を作り出します。
あるレーザーメーカーの技術ガイドにもあるように、この「切断と仕上げを1つの工程で完了」するワークフローは、スピードと高級感のある仕上がりの両方が求められる看板、ディスプレイ、小売店の什器において特に有用です。 ここで知っておくべき興味深い詳細があります。同じガイドによると、押出成形アクリルはCO₂レーザー切断時にフレーム研磨仕上げのようなエッジが得られるのに対し、鋳造アクリルはバリのない切断が可能ですが、同様の光沢のあるエッジは得られません。したがって、フレーム研磨仕上げのようなレーザーエッジを目指す場合は、素材の種類が重要になります。
レーザー切断における制約は厚さです。ほとんどのレーザーカッターは、厚さ約6mm未満の素材で最適な性能を発揮し、ACCURLが公表しているレーザー切断の公差データによると、アクリル材の寸法精度は通常±0.004インチ以内となっています。
のこぎりによる切断
のこぎりによる切断は最も簡単な方法であり、エッジの仕上がりが重要でない場合や、別途処理を行う予定の直線切断に使用されます。細歯のプラスチック用ブレードを装着したパネルソーやテーブルソーを使用すれば、きれいにまっすぐな切断面を素早く得ることができます。 切断面はマットでやや粗い仕上がりとなるため、完成品で目立つ場合は、火炎研磨やダイヤモンド研磨を行う必要があります。額装される、あるいは縁が隠れるように取り付けられる長方形の部品の場合、のこぎりによる切断が最も経済的な方法です。
ほとんどの特注ミラーの注文では、形状や数量に基づいてサプライヤーが加工方法を選択します。単純な長方形はのこぎりやCNC加工が、複雑な形状はレーザー加工やCNC加工が、光学的な透明度を必要とするエッジはレーザー加工か、切断後にダイヤモンド研磨が施されます。 通常、加工方法を自分で指定する必要はありませんが、選択肢を理解しておくことで、エッジの仕上げや形状の複雑さを正しく指定するのに役立ちます。
公差:「カスタム」が実際に提供するもの
オーダーメイドの注文において、よく混乱の原因となるのは、購入者が「オーダーメイド」と想像している内容と、実際の裁断工程で得られる結果との間に隔たりがあることです。オーダーメイドとは、無限に正確であることを意味するのではなく、定められた許容範囲内で、お客様の仕様に合わせて裁断されることを意味します。
一般的なカスタムカットの場合、外形寸法については±1/8インチ(約±3mm)程度の公差が見込まれます。これは、壁掛けミラー、什器、看板、装飾品など、数ミリ程度の誤差が問題にならない用途の大部分において、十分な精度です。 あらかじめ加工されたフレーム、スロット、またはハウジングに鏡を正確に嵌め込む必要がある用途については、より厳しい公差にも対応可能です(CNC加工では前述の±0.05mmの精度を実現できます)。ただし、その場合は注文時に厳しい公差を指定する必要があり、その分、追加費用が発生することをご承知おきください。
もうひとつ、人々を惑わせる公差があります。それは「厚さ公差」です。 アクリルシート自体の厚さは、公称値からばらつきがあります。Canal Plasticsの製造チームがキャストアクリルガイドで指摘しているように、キャストアクリルの厚さ公差は通常±15%程度であり、公称1/4インチのシートの場合、実際の厚さはおよそ0.190~0.253インチの範囲になります。 同社からの実用的なアドバイスとして、特に厚めのシートの場合、嵌合精度が重要な用途では、切断前に各シートの厚さを測定することが推奨されています。 精密なハウジングに嵌め込むカスタムミラーの注文の場合、厚さの公差は寸法公差と同様に重要であり、公称値に頼るのではなく、実際に測定された厚さを確認する価値があります。公称厚さと実測厚さの違いについては、厚さガイドでも取り上げています。
当社は主に、効率的で低コストな押出成形板の製造方法を採用しています。押出成形板には公差の面で一定の利点があり、これまで取引してきたお客様からは、公差に関する苦情はほとんど寄せられていません。
エッジ仕上げのオプション
縁の仕上げは、オーダーメイドの鏡が実際に設置された際の見た目に最も大きな影響を与える仕様の一つですが、注文の段階では見過ごされがちです。
のこぎりやCNCルーターで切断したばかりの未加工の切断面は、マットでややざらついた質感があり、工具の跡がはっきりと残っています。これは、フレームの後ろに隠れたり、壁に設置されたり、その他目に見えない場所にある縁部であれば、まったく問題ありません。露出する縁部については、主に2つの仕上げ方法があります。
フレーム研磨とは、切断面に炎を当て、表面をわずかに溶かして、透明で光沢のある仕上がりを実現する加工方法です。 これは、レーザーカットされたアクリル(カット工程の一部として自動的に行われる)の標準的な仕上げであり、のこぎりカットやCNCカットされたエッジの場合は別途行う工程となります。フレーム研磨は魅力的な透明なエッジを生み出し、ディスプレイ、看板、装飾品などに広く採用されています。
ダイヤモンド研磨では、ダイヤモンドチップ付きの切削工具を備えた専用機械を使用し、最高品質の光沢あるエッジを仕上げます。英国のアクリル加工業者がエッジ仕上げガイドで説明しているように、ダイヤモンド研磨は高品質で水晶のように透明な仕上がりを実現しますが、知っておくべき2つの実用上の制約があります。 一定サイズを超えるシートには研磨エッジを施すことができないこと、そして一度ダイヤモンド研磨されたエッジは接着できないことです。したがって、鏡を別の部品にエッジ接着する用途の場合は、研磨は接着の前ではなく、接着の後に行わなければなりません。
カスタムミラーの注文のほとんどにおいて、エッジの仕上げ方法は、エッジが見えるかどうかによって決まります。エッジが見えない場合:エッジを未加工のままにしておけば、コストを抑えられます。エッジが見える場合:一般的な用途には火炎研磨を、高級用途にはダイヤモンド研磨を指定してください。すでにカット済みの製品にエッジ仕上げを追加するのは、注文時に指定しておくよりも難しいため、注文前に決めておくことをお勧めします。
穴、切り抜き、および形状
オーダーメイドのカットは、単に全体の寸法だけにとどまりません。オーダーメイドの鏡の加工には、取り付け用の穴や、器具・金具用の切り欠き、さらには長方形以外の形状など、さまざまな要素が含まれます。
取り付け穴は、よくある特注仕様の一つです。穴の直径、位置(曖昧な表現ではなく、「左端から25mm、上端から25mm」といったように、指定された辺からの寸法で)、および個数を明記してください。
- アクリル製の鏡に穴を開ける際は、ひび割れを防ぐためにプラスチック用のドリルビットを使用する必要があり、これは加工業者が注文の一環として対応します。 ネジで取り付ける鏡の場合、アクリルの熱膨張に備えて、穴を少し大きめに開ける必要があります。これは厚さガイドでも触れた点ですが、アクリルは温度変化によってガラスよりも大きく伸縮するため、強固に固定されたシートはひび割れを起こす可能性があるからです。
カットアウト(鏡本体の内部にある、器具、スイッチ、金具、またはデザイン上の要素のための開口部)は、CNCまたはレーザー加工によって行われます。カットアウトの寸法や位置は、穴と同様に指定してください。 鋭角な内部カットアウトはレーザー加工の方が容易ですが、特定のコーナー半径を持つカットアウトや、エッジの面取りが必要なカットアウトはCNC加工が適しています。
円、楕円、アーチ状の上部、不規則な輪郭、文字といったカスタム形状は、アクリルがガラスに比べて最も優れている分野です。こうした形状の場合、サプライヤーは通常、CADファイル(DXFなど)または寸法が明記された明確な図面を求めます。形状をより正確に指定すればするほど、仕上がりは意図した通りに近づきます。 複雑な形状や有機的な形状の場合、実際の型紙やデジタルファイルを提供することで、曖昧さを解消できます。
ご注文前にご確認ください
特注注文において重要な仕様をまとめておきます:
寸法と公差 — 全体的なサイズに加え、どの程度の精度が必要か。一般的な作業では標準で±1/8インチですが、精密なハウジングに組み込む必要がある場合は、より厳しい公差が求められます。
厚さ — 厚さガイドに記載された用途に応じたロジックに基づき、1.5mm、3mm、または6mmとします。嵌合精度が重要な場合は、厚さの許容誤差に注意してください。
鋳造または押出成形の基板 — レーザー切断後に炎仕上げの縁面を得ることを目的とする場合(押出成形の方が光沢のあるレーザー切断面が得られる)、あるいは光学的な透明度や表面硬度が重要な場合(鋳造の方が若干優れている)に、この区別が重要になります。この違いについては、アクリルミラーの紹介編で解説しました。
色と仕上げ — 標準のシルバー、または着色オプションのいずれか。着色仕上げの複数点注文の場合、一括発注することで、各製品の色を統一することができます。
エッジの仕上げ — エッジが見えるかどうか、またその部品がエッジボンディングされるかどうかによって、未加工、火炎研磨、またはダイヤモンド研磨のいずれかとなります。
穴および切り欠き — 位置、直径、数量の寸法が指定されており、ネジ取り付け用のオーバーサイズ穴が設けられている。
形状 — 長方形以外の部材については、CADファイルまたは正確な寸法が記載された図面。
数量 — 1個か複数個か。同一の製品を複数個製造する場合、セットアップコストが生産ロット全体で分担されるため、1個あたりのコストは大幅に低下します。
納期と価格
特注品は標準品よりも納期が長くなります。標準品であれば当日または翌日に出荷される場合もありますが、特注の裁断には通常、注文から数日を要します。形状が複雑な場合や、エッジの仕上げが必要な場合、あるいは大量注文の場合は、さらに時間がかかります。プロジェクトに納期がある場合は、注文時にその旨をお伝えください。急ぎの対応が可能な場合もあります。
オーダーメイドのアクリルミラーの価格は、通常、材料費(切り出す元のシートの面積に基づく)、切断加工費(切断の複雑さや方法に基づく)、および仕上げ加工費(エッジ研磨、穴あけなど)を合算して算出されます。 単純な長方形の部品の場合、切断費用はそれほど高くありません。一方、複雑な形状で、エッジの仕上げや複数の切り抜きがある場合、製造コストが材料費を上回ることもあります。
コストに関する実用的なポイントとして、小さな部品を1つだけ注文する場合、特注の切断加工にはセットアップ費用がかかるため、1個あたりの単価が比較的高くなります。一方、同じ部品を複数個注文する場合は、そのセットアップ費用が生産ロット全体に分散されるため、1個あたりの単価は大幅に下がります。同じ特注部品を複数個必要とする場合は、個別に注文するよりもまとめて注文する方がはるかに経済的です。
通常、サプライヤーとのやり取りで最も頻繁に発生する問題は、最終的な加工コストに関するものです。サプライヤーとやり取りする際は、その件について話し合う前に、すべての内容が確認されていることを確認しておくことをお勧めします。
特注品・オーダーメイド
特注品について知っておくと役立つ、いくつかの専門カテゴリーをご紹介します。
カラーの特注ミラーは幅広く取り扱われています。ゴールド、ローズゴールド、ブロンズ、スモークブラック、その他の色合いも、シルバーと同様に特注カットが可能です。カットや仕上げの工程はまったく同じで、基材の色だけが異なります。
- 装飾や看板の制作において、色付きミラー仕上げがデザインの一部となる場合、色付きアクリルミラーの特注カットはよくある注文です。
曲面加工の特注品は、別の工程となります。ここで説明した平板の切断方法は、曲面ミラーには適用されません。曲面ミラーは、完成済みの曲面素材から切断するのではなく、切断したブランクを熱成形して作られます。 特注の曲面ミラー(非標準的な凸面や凹面の形状)の場合、その製造工程には特注の金型製作が必要となり、一般的に量産規模でのみ実用的です。「曲面ミラーのガイド」では、これらの製品およびカスタマイズにおける制約について解説しています。
オーダーメイド注文でよくある間違い
お客様とのやり取りを通じて、以下のようなよくある間違いをまとめました:
曖昧な仕様。
- 「約20インチ」や「おおよそ正方形」といった表現では、解釈の余地が大きすぎます。特注品の精度は、仕様書の正確さに左右されます。正確な寸法、穴の位置を示す参照エッジ名、および形状を示すCADファイルや図面をご提供ください。
エッジの仕上げを忘れてしまった。
- 購入者は寸法を正確に指定したにもかかわらず、研磨されているはずの部材の端面が、のこぎりで切ったままの粗い状態であることに気づきます。端面の仕上げは注文の段階で決めておきましょう。
嵌合部品の厚さ公差は無視する。
- 正確な溝にはめ込む必要がある特注の鏡の場合、公称値だけでなく、実際の厚さを確認する必要があります。鋳造アクリルの±15%という許容誤差は、はまるかはまらないかの分かれ目となる可能性があります。
標準品で事足りるのに、特注を注文する。
- その用途に標準サイズが適合するのであれば、特注品よりも安価で迅速です。特注の切断加工は、標準サイズで十分に近い場合ではなく、その用途に非標準の寸法や形状が真に必要とされる場合にこそ、そのコストに見合う価値があります。
特注のアクリル板で、大きな鏡の問題が解決できると期待している。
- オーダーメイドの裁断を行っても、素材の特性は変わりません。大型のオーダーメイド品も、大型の標準品と同じ程度の歪みが生じます。オーダーメイドは形状や寸法に関する問題を解決するものであり、根本的なサイズの制限を解決するものではありません。
最終まとめ
アクリルミラーのオーダーメイド加工は、この素材が持つ真の強みのひとつです。 ガラスには専門的な加工が必要なのに対し、アクリルは切断、穴あけ、成形が容易であるため、ガラスでは経済的に実現できない用途においても、オーダーメイドのアクリルミラーは実用的かつ手頃な価格を実現します。看板、什器、特注の装飾品、OEM部品、そして規格外のサイズや形状の製品など、あらゆる用途にオーダーメイドのアクリルミラーが最適です。
オーダーメイド製品を成功させる鍵は、仕様を正確に定めることにあります。正確な寸法、適切な公差、正しいエッジ仕上げ、寸法が明記された穴や切り欠きの位置、そして長方形以外の形状については明確な形状ファイルが必要です。 特注品は通常、一度カットされると返品できないため、仕様を正確に定めるために費やした時間は、そのまま成果につながります。仕様が明確で、用途がアクリルのサイズ範囲内に収まる場合、特注カットのアクリルミラーはプロジェクトのニーズにぴったりと応えてくれます。