Nous découpons beaucoup de miroirs en acrylique dans le cadre de notre production, et on nous demande régulièrement comment procéder sans fissurer ni ébrécher la plaque. D’un point de vue technique, les fissures et les ébréchures ont trois causes : une contrainte mécanique concentrée en un seul point, la chaleur générée par le frottement au niveau du tranchant, et un soutien insuffisant sous la plaque pendant la découpe. Les bords fondus ou irréguliers sont presque toujours dus à un problème de vitesse d’avance. Une fois que vous avez identifié la cause du problème, la méthode pour y remédier est simple.
Ce guide explique comment découper proprement un miroir en acrylique : quelle méthode utiliser en fonction de l’épaisseur de votre plaque, les réglages de lame et de vitesse à respecter, ainsi que la manière de traiter les trous, les courbes et la finition des bords. Les mêmes principes s’appliquent, que vous l’appeliez « miroir acrylique », « acrylique miroir » ou « acrylique réfléchissant » ; il s’agit du même matériau PMMA doté d’un revêtement réfléchissant, et son usinage s’effectue de la même manière.
Ne retirez pas le film de protection
Laissez le film de protection sur les deux faces de la feuille pendant toute la durée de la découpe. Nous expédions chaque feuille avec ce film pour une bonne raison : il protège la surface du miroir des rayures lors de la manipulation et de la découpe, et il vous offre une surface sur laquelle tracer la ligne de découpe sans abîmer le miroir. Tracez la ligne sur le film, découpez à travers le film et la feuille, puis retirez-le uniquement une fois que la pièce est découpée, finie et prête à être installée.
Pour les découpes à la scie ou à la scie sauteuse, une bande de ruban adhésif de masquage placée sur la ligne de découpe, par-dessus le film, réduit encore davantage l’écaillage des bords. Cela n’est pas nécessaire pour les découpes nettes réalisées à la main, mais cela s’avère utile lors des découpes à la machine, où la pénétration de la lame a tendance à écailler la surface. Dans le tutoriel de découpe de PlasticRanger, il est également recommandé de conserver le film protecteur des deux côtés, ce qui permet à la surface miroir de rester sans rayures tout au long du processus.
Choisissez la méthode de découpe en fonction de l’épaisseur
Il n’existe pas une seule et unique façon correcte de découper un miroir en acrylique. La méthode appropriée dépend d’abord de l’épaisseur de la plaque, puis de la forme à découper.
Pour les feuilles minces d’une épaisseur d’environ 3 mm ou moins, nous utilisons la commande numérique (CNC) pour la découpe ou la gravure lors de la fabrication, ce qui donne de meilleurs résultats avec l’acrylique. En revanche, l’acrylique ne se prête pas à l’estampage ; cette technique convient mieux au polycarbonate (PC), en particulier lorsque l’épaisseur est inférieure à 1 mm.
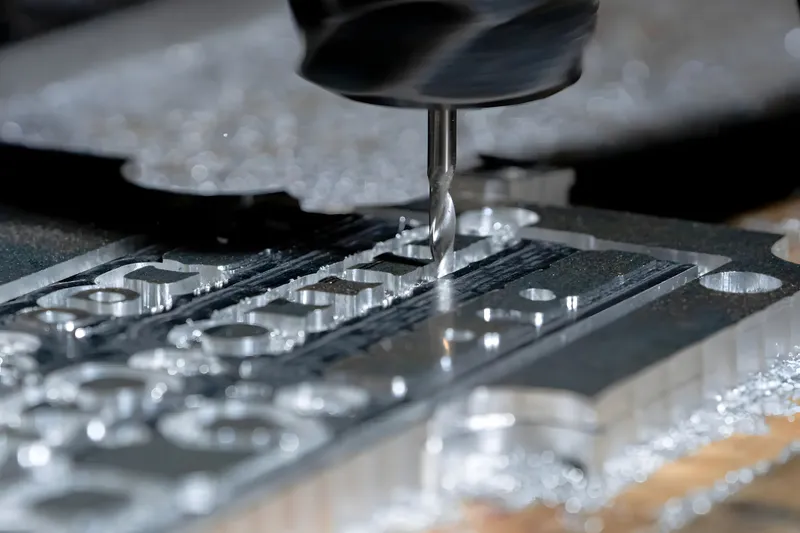
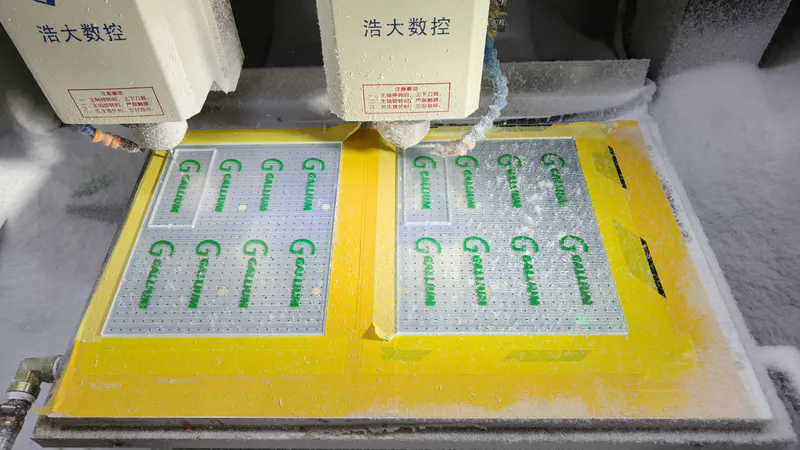
Pour les courbes, les cercles et les formes irrégulières, les techniques d’entaillage et de cassure ne peuvent absolument pas être utilisées. Ces formes nécessitent une scie sauteuse, un outil rotatif, une défonceuse ou une machine à commande numérique (CNC). Si la forme est courante, l’utilisation d’une scie circulaire ou de méthodes similaires convient, mais dès que la forme devient un tant soit peu plus complexe, cette méthode de découpe n’est plus adaptée.
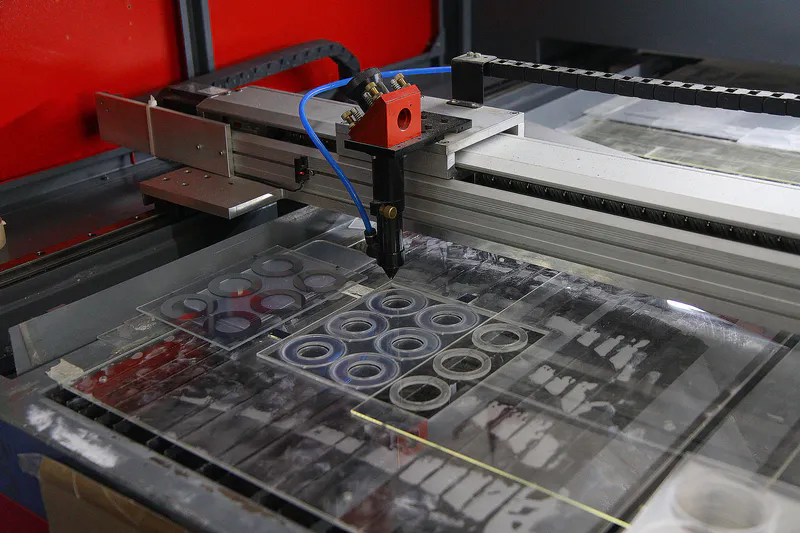
Pour les travaux de haute précision ou les productions en série, la solution la plus pratique réside dans la découpe CNC ou au laser plutôt que dans la découpe manuelle. Nous abordons cette approche dans le guide consacré à la découpe sur mesure de miroirs en acrylique.
Dans des conditions normales, nous recourons généralement à la découpe au laser. Tant que le matériau du miroir n’est pas du PS et que son épaisseur n’est pas inférieure à 1 mm, la chaleur dégagée par le laser ne provoquera pas de fusion sur les bords du miroir. Si l’épaisseur est très faible, il sera plus efficace d’utiliser une poinçonneuse, ce qui permettra également d’obtenir des bords plus lisses.
Déterminez à quelle catégorie correspond votre projet avant de choisir un outil, car la technique à utiliser varie selon la catégorie.
Rainage et découpe pour des tôles d’une épaisseur maximale de 3 mm
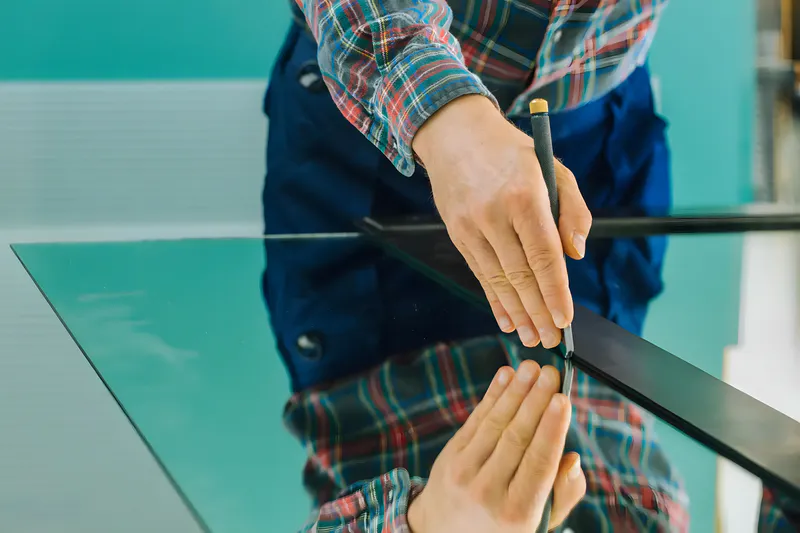
Le rainurage et le cassage fonctionnent bien sur les feuilles fines lorsque la rainure est suffisamment profonde et que la feuille est correctement soutenue. Le problème le plus courant que l’on rencontre avec cette méthode est un nombre insuffisant de passages de rainurage, ce qui laisse une rainure peu profonde qui se rompt de manière irrégulière.
Fixez la tôle sur une surface plane et stable, en alignant la ligne de découpe juste au-delà du bord de la surface de travail ou d’une règle. La feuille ne doit pas bouger pendant le rainurage : une feuille qui glisse produit une rainure peu profonde et irrégulière qui ne se cassera pas proprement. Fixez-la fermement, mais ne serrez pas trop les serre-joints. Une pression de serrage concentrée en un seul point constitue en soi une source de contrainte et peut fissurer la feuille au niveau du serre-joint.
Après le rainurage CNC, les ouvriers cassent rapidement les petites lentilles à la main. Les usines qui privilégient l’efficacité n’ont généralement pas recours à une main-d’œuvre importante pour rainurer de manière répétée l’acrylique le long d’une règle métallique à l’aide d’un outil de rainurage spécialisé, car il est difficile de garantir que chaque ligne de rainure reste parfaitement horizontale. Cette méthode ne convient qu’à un usage personnel simple : si la rainure est profonde et régulière, on obtient une cassure nette ; si elle est peu profonde, ce n’est pas le cas.
Découpe de tôles d’une épaisseur supérieure à 5 mm
Pour les plaques plus épaisses, ou pour effectuer de nombreuses coupes droites à répétition, une scie est plus rapide et offre un résultat plus régulier que la technique consistant à entailler puis casser. Le choix de la lame est plus important que celui de la scie elle-même. Utilisez une lame à dents fines conçue pour les plastiques. Une lame à bois à dents grossières comporte trop peu de dents et enlève trop de matière par dent, ce qui déchire et ébrèche l’acrylique ; une lame à dents fines pour plastique permet une coupe nette.
Sur une scie à table ou une scie circulaire, réglez la lame de manière à ce qu’elle dépasse légèrement de la plaque plutôt que de pénétrer trop profondément ; utilisez un guide pour obtenir une coupe droite, et maintenez une vitesse d’avance modérée et régulière. La vitesse d’avance est la variable essentielle. L’acrylique fond avant de brûler, et une lame avançant trop vite génère une chaleur par frottement qui fait fondre le bord coupé ; le matériau fondu se refusionne alors derrière la lame, formant un bord rugueux et collant. Une avance régulière et modérée permet de maintenir la température du bord à un niveau bas et d’obtenir une coupe nette.
Une scie sauteuse permet de réaliser des coupes droites plus épaisses et des courbes douces. Utilisez une lame fine pour la découpe du plastique, réglez la vitesse de la lame à un niveau bas et mettez la lame en marche avant qu’elle n’entre en contact avec le matériau, plutôt que de plonger directement dans la feuille. Lors d’une série de coupes, laissez la lame refroidir entre chaque coupe : une lame chaude est la cause la plus fréquente de bords fondus sur les découpes à la scie sauteuse. Il est conseillé d’utiliser du ruban adhésif sur la ligne de coupe pour limiter l’écaillage.
Voici une astuce issue de la production qui mérite d’être appliquée dans n’importe quel atelier : la plupart des fissures qui apparaissent au niveau des angles intérieurs sont dues à une concentration de contraintes au niveau d’une encoche à angle vif de 90 degrés, souvent combinée à des contraintes liées à la manutention ou à l’assemblage ultérieur. Lorsqu’une découpe présente un angle intérieur, percez un trou à petit rayon au niveau de l’angle plutôt que de réaliser une encoche à angle vif. Le rayon élimine la concentration de contraintes à l’origine des fissures.
Découpe de courbes et de formes
Le rainurage et le cassage ne permettent de réaliser que des lignes droites. Pour les courbes et les cercles, les outils les plus adaptés sont une scie sauteuse équipée d’une lame fine en plastique, un outil rotatif muni d’un disque de coupe pour plastique ou une défonceuse avec un gabarit.
Pour les petits trous, tels que les passages de câbles, utilisez une scie cloche à faible vitesse. Pour les cercles plus grands, effectuez une découpe grossière à la scie sauteuse en suivant la ligne tracée, puis affinez le bord. Pour les courbes répétitives ou précises, une défonceuse équipée d’un gabarit permet d’obtenir le bord courbe le plus net parmi les méthodes à la main, car le roulement suit le gabarit plutôt que de se fier à une ligne tracée à main levée.
Pour les formes complexes, les découpes fines ou toute forme que vous devez reproduire en grande quantité, la découpe à la main ne vaut pas le risque lié au gaspillage de matière. C’est dans ces cas-là que la découpe CNC ou au laser à partir d’un dessin s’impose comme le choix le plus judicieux, et c’est précisément le service que nous proposons. Notez que les miroirs courbes — convexes, concaves et en dôme — ne sont pas fabriqués en découpant des courbes dans une feuille plate ; ils sont thermoformés, comme expliqué dans le guide consacré aux miroirs courbes.
Perçage de trous
Les trous provoquent plus souvent des fissures dans les plaques que les découpes, et ce pour deux raisons : la chaleur générée par un perçage trop rapide, et le soufflage au niveau de la sortie du trépan à l’arrière de la plaque. Ces deux problèmes peuvent être évités.
Percez avec des forets adaptés au plastique ou avec des forets hélicoïdaux standard utilisés à faible vitesse. Faites tourner la perceuse lentement : une vitesse élevée génère de la chaleur qui fait fondre le matériau et le bloque. Placez un morceau de bois de récupération derrière la plaque afin que la mèche sorte dans le support plutôt que dans le vide ; cela évite les éclats et les fissures qui se produisent lorsqu’une mèche perce une face arrière non soutenue. Cette méthode ne convient qu’à l’usinage de miroirs à titre personnel.
À l’usine, tout perçage que nous effectuons doit être spécifié à l’avance, car nous le réalisons directement lors de l’étape de découpe CNC ou laser. Si votre demande est ajoutée à la dernière minute, cela ne pourra être pris en compte que pendant la phase de prototypage. Si vous le faites après la confirmation de la commande, cela entraînera du gaspillage à plusieurs étapes du processus.
Pour les installations à vis, percez des trous légèrement plus larges que nécessaire. L’acrylique se dilate et se contracte sous l’effet de la température bien davantage que le verre, comme indiqué dans le guide des épaisseurs. Une vis enfoncée dans un trou trop serré empêche ce mouvement et concentre les contraintes au niveau du trou, ce qui est une cause fréquente d’apparition de fissures quelques semaines après l’installation. Un trou plus large laisse à la plaque la possibilité de bouger.
Finition des bords
Toute découpe autre qu’une découpe au laser laisse un bord qui nécessite une finition. Les bords découpés à la scie ou à la scie sauteuse présentent des marques d’outils et de petits éclats ; un bord cassé est plus net, mais peut présenter un léger rebord. Le niveau de finition requis dépend de la visibilité du bord une fois l’installation terminée.
Pour les arêtes qui seront dissimulées dans un cadre, contre un mur ou derrière un élément de fixation, un seul passage avec du papier de verre fin suffit pour éliminer toute bavure coupante. Pour les bords visibles, utilisez progressivement du papier de verre de grain de plus en plus fin — on passe généralement d’un grain d’environ 220 à 320, puis à des grains encore plus fins —, puis terminez par un polissage au plastique ou un polissage à la flamme soigneux pour obtenir un bord net. Le guide de découpe sur mesure présente les différentes options de finition des bords, notamment quand il convient d’opter pour un polissage à la flamme plutôt qu’au diamant.
Évitez d’appliquer des solvants et des produits nettoyants agressifs sur les bords fraîchement découpés. Ceux-ci peuvent endommager à la fois l’acrylique et le support réfléchissant, et un bord découpé expose ces deux éléments. Utilisez de l’eau et du savon doux pour nettoyer la zone autour de la découpe.
Précautions élémentaires
Portez des lunettes de protection : des copeaux et de la poussière d’acrylique sont projetés lors du sciage. Travaillez dans un endroit aéré, car la découpe à l’aide d’un outil électrique peut dégager des émanations. Si vous utilisez une méthode ou un outil pour la première fois, effectuez une découpe d’essai sur un chutes afin de régler votre vitesse d’avance et votre pression avant de découper la pièce proprement dite. Une coupe d’essai permet de calibrer les réglages de manière plus fiable que de se fier à des chiffres indiqués par écrit, car l’état de l’outil, le tranchant de la lame et la qualité du matériau ont tous une incidence sur le résultat.
Quand couper à la main et quand recourir à une découpe industrielle ?
Les coupes droites simples sur des tôles fines, jusqu’à environ 3 mm d’épaisseur, peuvent être réalisées à la main en rainurant puis en cassant. Pour les coupes droites sur des matériaux plus épais, une scie équipée d’une lame adaptée et permettant un débit d’avance contrôlé donne de bons résultats en atelier.
Pour les feuilles épaisses, les grands panneaux, les formes complexes ou courbes, les travaux de haute précision ou les commandes en série, la découpe en usine est la meilleure option. La découpe CNC et au laser respecte des tolérances plus strictes, produit des bords homogènes sur plusieurs pièces et réduit le gaspillage de matière : découper à la main une feuille coûteuse et se tromper entraîne un gaspillage de matière supérieur au coût d’une découpe en usine. Comme les miroirs en acrylique présentent une limite de taille pratique avant l’apparition d’une distorsion de la réflexion, la plupart des grandes plaques sont de toute façon découpées à des dimensions utilisables avant leur installation ; le fait de confier cette opération à une découpe sur mesure en usine permet d’éviter à la fois le gaspillage et les risques liés à la manutention. C’est pour cette raison que nos grandes plaques de miroir sont disponibles découpées sur mesure.