В процессе производства мы режем большое количество акриловых зеркал, и нас регулярно спрашивают, как это делать, чтобы не допустить появления трещин или сколов на листе. С технической точки зрения трещины и сколы возникают по трем причинам: механическое напряжение, сосредоточенное в одной точке; тепло, возникающее в результате трения на режущей кромке; а также недостаточная опора под листом во время резки. Расплавленные или неровные кромки почти всегда являются следствием неправильно выбранной скорости подачи. Как только вы определите, какая из этих причин вызывает проблему, способ её устранения станет очевидным.
В данном руководстве рассказывается, как аккуратно вырезать акриловое зеркало — какой метод выбрать в зависимости от толщины листа, какие настройки лезвия и скорости имеют значение, а также как обрабатывать отверстия, кривые и края. Одни и те же принципы применимы независимо от того, называете ли вы этот материал «акриловым зеркалом», «зеркальным акрилом» или «акрилом с зеркальным покрытием»: это один и тот же материал ПММА с отражающим покрытием, и он обрабатывается одинаково.
Не снимайте защитную пленку
Оставьте защитную пленку на обеих сторонах листа на протяжении всего процесса резки. Мы поставляем каждый лист с этой пленкой не просто так: она защищает зеркальную поверхность от царапин при обращении и резке, а также служит поверхностью, на которой можно нанести линию реза, не повреждая само зеркало. Нанесите линию на пленку, разрежьте вместе с пленкой и удалите её только после того, как деталь будет вырезана, обработана и готова к установке.
При резке пилой или лобзиком полоска малярной ленты, наклеенная поверх пленки вдоль линии реза, дополнительно снижает риск сколов по краям. Это не обязательно для аккуратных резов по надрезу, но помогает при механической резке, когда при входе полотна пилы возникает риск сколов поверхности. В руководстве по резке от PlasticRanger также рекомендуется оставлять защитную пленку с обеих сторон, что позволяет сохранить зеркальную поверхность без царапин на протяжении всего процесса.
Выберите метод резки в зависимости от толщины
Не существует единственно верного способа резки акрилового зеркала. Выбор подходящего метода зависит, в первую очередь, от толщины листа, а во-вторую — от формы выреза.
Для тонких листов толщиной около 3 мм или менее в процессе производства мы используем ЧПУ для резки или гравировки, что лучше подходит для акриловых материалов. Однако акрил не подходит для штамповки; штамповка более подходит для поликарбонатных материалов, особенно если их толщина не превышает 1 мм.
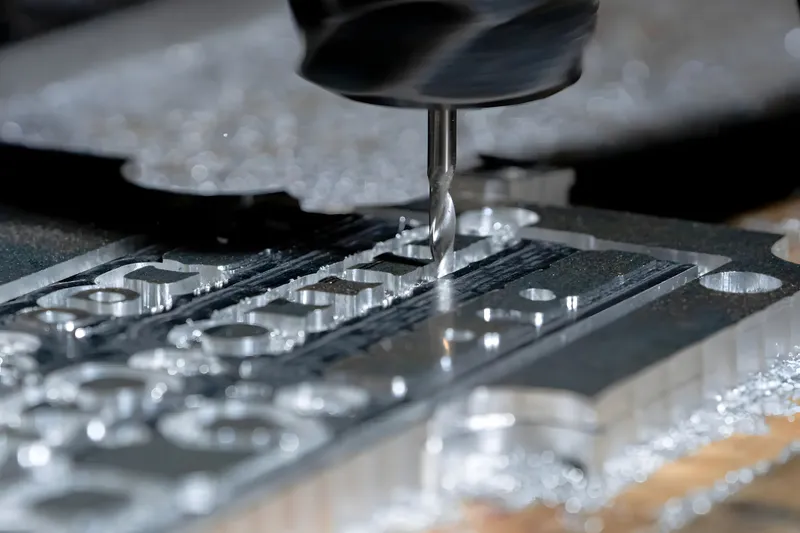
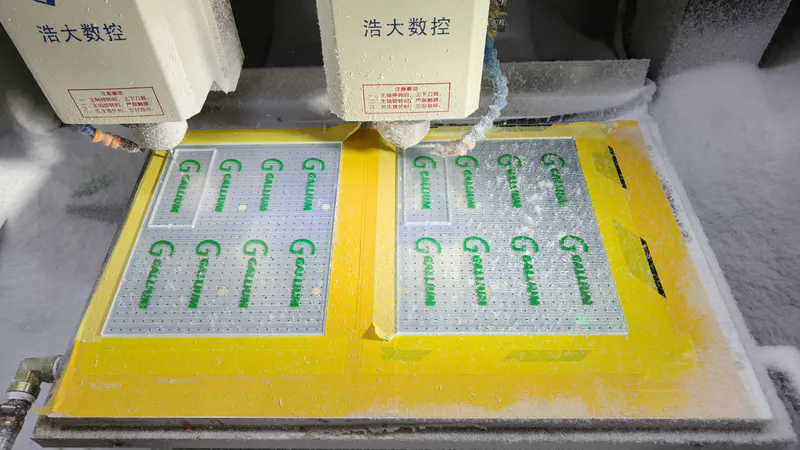
Для кривых, окружностей и нестандартных форм методы «нанесения линий и отламывания» вообще не подходят. Для их обработки потребуется лобзик, ротационный инструмент, фрезерный станок или станок с ЧПУ. Если форма простая, можно обойтись циркулярной пилой или аналогичными методами, но как только форма становится даже немного сложнее, этот способ резки уже не подходит.
Для высокоточных работ или серийного производства практичным решением является резка с ЧПУ или лазерная резка, а не ручная резка. Мы подробно рассматриваем этот подход в руководстве по изготовлению акриловых зеркал на заказ.
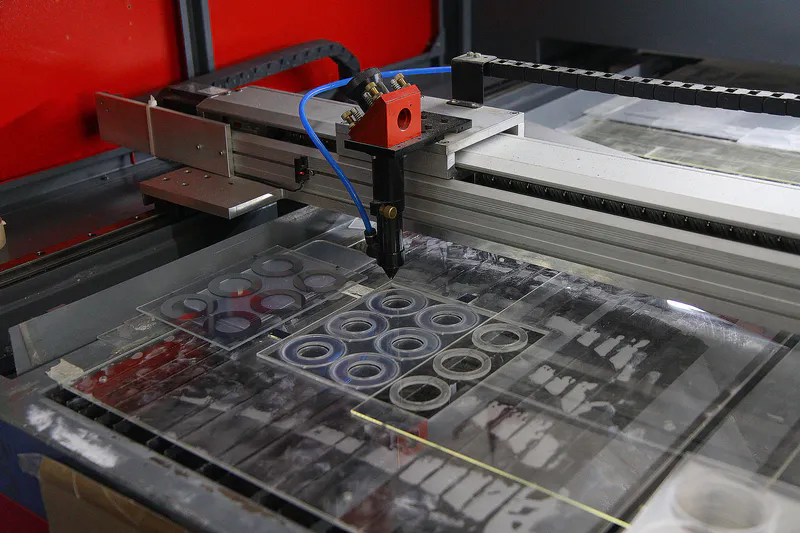
В обычных условиях мы, как правило, используем лазерную резку. Если материал зеркала не является полистиролом (PS) и его толщина составляет не менее 1 мм, тепло, выделяемое лазером, не приведет к плавлению краев зеркала. Если же толщина очень мала, более эффективным будет использование штамповочного станка, при этом края также получатся более гладкими.
Прежде чем выбирать инструмент, определите, к какой категории относится ваша работа, поскольку для каждой из них применяются разные методы.
Нанесение линий и отламывание листов толщиной до 3 мм
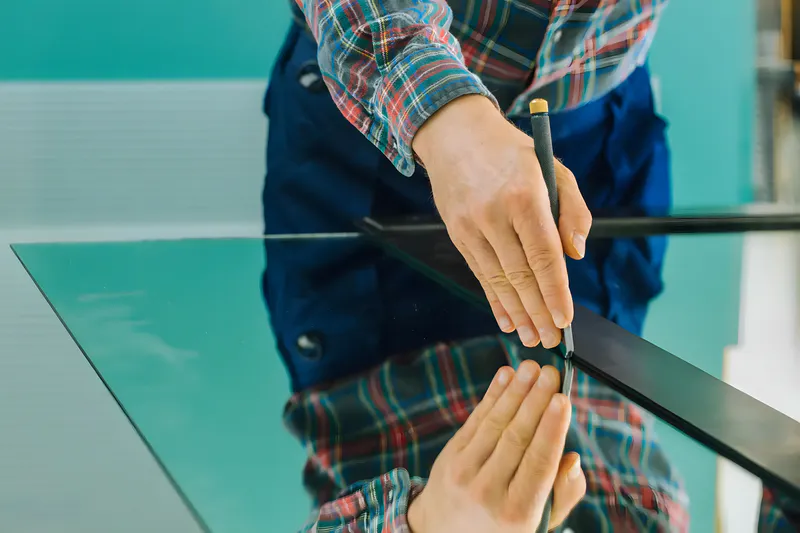
Биговка с последующим отламыванием хорошо работает с тонкими листами, если биговка достаточно глубокая, а лист надлежащим образом закреплён. Самая распространённая проблема, с которой мы сталкиваемся при использовании этого метода, — это недостаточное количество проходов биговки, в результате чего образуется неглубокая канавка, которая ломается неравномерно.
Зажмите лист на ровной, устойчивой поверхности так, чтобы линия разреза проходила чуть дальше края рабочей поверхности или линейки. Лист не должен сдвигаться во время нанесения надреза — смещение листа приводит к образованию неглубокой, неровной канавки, которая не позволит аккуратно отломать излишки. Зажмите лист надежно, но не перетягивайте зажимы. Давление зажима, сосредоточенное в одной точке, само по себе является источником напряжения и может привести к растрескиванию листа в месте зажима.
После нанесения надрезов с помощью ЧПУ рабочие быстро отламывают маленькие линзы вручную. Заводы, ориентированные на эффективность, как правило, не прибегают к использованию большого количества ручного труда для многократного нанесения надрезов на акрил вдоль металлической линейки с помощью специального инструмента, поскольку сложно гарантировать, что каждая линия надреза останется идеально ровной. Этот метод подходит только для простых целей личного использования: если канавка глубокая и ровная, можно получить чистый излом; если канавка неглубокая — нет.
Распил листов толщиной более 5 мм
Для более толстых листов или при выполнении множества повторяющихся прямых пропилов пила работает быстрее и обеспечивает более ровный результат, чем метод «надреза и отламывания». Выбор пильного полотна имеет большее значение, чем сама пила. Используйте пильное полотно с мелким зубьем, предназначенное для пластмасс. Пильное полотно для дерева с крупным зубьем имеет слишком мало зубьев и снимает слишком много материала на каждый зуб, что приводит к разрывам и сколам акрила; пильное полотно для пластмасс с мелким зубьем обеспечивает чистый рез.
На настольной или циркулярной пиле установите пильный диск так, чтобы он выступал чуть дальше за пределы листа, а не врезался глубоко; используйте упор или направляющую для ровного пропила; скорость подачи должна быть умеренной и постоянной. Скорость подачи является ключевым параметром. Акрил плавится раньше, чем сгорает, и при слишком быстрой подаче пильного диска возникает тепло трения, которое плавит кромку разреза; расплавленный материал затем вновь сплавляется за пильным диском, образуя неровную, клейкую кромку. Равномерная и умеренная подача позволяет снизить температуру кромки и обеспечить чистый рез.
Лобзик подходит для более толстых прямых пропилов и плавных изгибов. Используйте тонкое лезвие для резки пластика, установите низкую скорость вращения лезвия и запускайте его до соприкосновения с материалом, а не погружайте лезвие в лист. При выполнении серии пропилов дайте лезвию остыть между ними — нагретое лезвие является наиболее распространённой причиной оплавления кромок, обработанных лобзиком. Здесь стоит использовать малярную ленту, наклеенную по линии реза, чтобы ограничить сколы.
Один полезный совет из производственной практики, который стоит применять на любой мастерской: большинство трещин, возникающих на внутренних углах, возникает из-за концентрации напряжений в месте острого 90-градусного выреза, что часто сочетается с последующими нагрузками при транспортировке или сборке. Если на разрезе имеется внутренний угол, просверлите в угловой точке отверстие с небольшим радиусом, а не делайте острый вырез. Радиус устраняет концентрацию напряжений в месте зарождения трещин.
Вырезание кривых и фигур
С помощью инструментов «Score and Snap» можно вырезать только прямые линии. Для вырезания кривых и кругов лучше всего подходят лобзик с тонким пластиковым лезвием, ротационный инструмент с диском для резки пластика или фрезер с шаблоном.
Для небольших отверстий, таких как проходы для кабелей, используйте кольцевую пилу на низкой скорости. Для вырезания больших кругов сначала выполните черновую обрезку лобзиком по отмеченной линии, а затем доработайте край. Для повторяющихся или точных кривых фрезер с шаблоном обеспечивает самый аккуратный изогнутый край из всех методов, использующих ручные инструменты, поскольку подшипник следует по шаблону, а не по линии, начерченной от руки.
В случае сложных форм, мелких вырезов или любых фигур, которые необходимо изготовить в большом количестве, ручная резка не оправдывает риск потери материала. Именно в таких случаях разумным выбором становится резка с ЧПУ или лазерная резка по чертежу, и мы предлагаем эту услугу. Обратите внимание, что изогнутые зеркальные изделия — выпуклые, вогнутые и куполообразные — не изготавливаются путем вырезания кривых из плоского листа; они производятся методом термоформования, как описано в руководстве по изогнутым зеркалам.
Сверление отверстий
Отверстия чаще приводят к растрескиванию листов, чем прорезы, по двум причинам: из-за нагрева при слишком быстром сверлении и из-за выброса материала в месте выхода долота с задней стороны. Обе эти проблемы можно предотвратить.
Сверлите с помощью сверл, предназначенных для пластика, либо стандартных спиральных сверл, работающих на низкой скорости. Сверлите медленно — высокая скорость вызывает нагрев, в результате чего материал плавится и заклинивает сверло. Подложите под лист кусок обрезка дерева, чтобы сверло выходило в подложку, а не в открытый воздух; это предотвращает отколы и трещины, возникающие, когда сверло пробивает неподкрепленную заднюю поверхность. Этот метод подходит только для самостоятельной обработки зеркал.
На нашем предприятии любое сверление необходимо оговаривать заранее, поскольку мы выполняем его непосредственно на этапе ЧПУ- или лазерной резки. Если ваши требования будут добавлены в последний момент, это можно будет сделать только на этапе изготовления прототипа. Если вы сделаете это после подтверждения заказа, это приведет к потере ресурсов на многих этапах производственного процесса.
При монтаже с помощью винтов просверлите отверстия немного большего размера. Акрил значительно сильнее расширяется и сжимается под воздействием температуры, чем стекло, как указано в руководстве по толщине. Винт, ввинченный в плотно прилегающее отверстие, препятствует этому движению и концентрирует напряжение в области отверстия, что часто становится причиной появления трещин через несколько недель после монтажа. Отверстие большего размера оставляет листу пространство для перемещения.
Обработка краёв
Любой разрез, кроме лазерного, оставляет кромку, требующую доработки. На кромках, полученных при резке пилой или лобзиком, остаются следы от инструмента и мелкие стружки; отломанная кромка выглядит чище, но на ней может остаться небольшой выступ. Степень доработки зависит от того, будет ли кромка видна после завершения монтажа.
Для кромок, которые будут скрыты в раме, у стены или за крепежным элементом, достаточно одного прохода мелкой наждачной бумагой для удаления острых заусенцев. Для видимых кромок следует использовать наждачную бумагу с постепенно увеличивающейся мелкозернистостью — обычно от зернистости 220 до 320 и выше — а затем придать кромке гладкость с помощью полироли для пластика или аккуратной обработки пламенем. В руководстве по индивидуальной резке описаны варианты обработки кромок, в том числе случаи, когда целесообразно применять пламенную полировку, а когда — алмазную.
Не допускайте попадания растворителей и агрессивных чистящих средств на свежеобрезанные края. Они могут повредить как акрил, так и отражающую подложку, а обрезанный край оставляет обе эти поверхности незащищенными. Для очистки области вокруг среза используйте мягкое мыло и воду.
Основные меры предосторожности
Надевайте средства защиты глаз — при пилении образуются акриловые стружки и пыль. Работайте в проветриваемом помещении, так как при механической резке могут образовываться пары. Если вы впервые используете какой-либо метод или инструмент, сделайте пробный рез на обрезке, чтобы настроить скорость подачи и давление перед резкой основного изделия. Пробный рез позволяет более точно настроить параметры, чем ориентация на письменные данные, поскольку на результат влияют состояние инструмента, острота пильного диска и марка материала.
Когда резать вручную, а когда использовать заводскую резку
Простые прямые разрезы на тонких листах толщиной до примерно 3 мм целесообразно выполнять вручную методом надрезания и отламывания. Для прямых разрезов в более толстом материале в мастерской хорошие результаты даёт пила с подходящим полотном и регулируемой скоростью подачи.
Для толстых листов, крупных панелей, сложных или изогнутых форм, высокоточных работ или серийного производства заводская резка является более предпочтительным вариантом. Резка с ЧПУ и лазерная резка обеспечивают более жесткие допуски, позволяют получить одинаковые кромки на всех деталях и сокращают отходы материала — ручная резка дорогостоящего листа с допущением ошибки приводит к большим потерям материала, чем стоимость заводской резки. Поскольку у акрилового зеркала существует практический предел размера, при превышении которого возникают искажения отражения, большинство крупных листов в любом случае перед установкой распиливают на части пригодных для использования размеров, и выполнение этой операции на заводе позволяет избежать как отходов, так и риска повреждения при обращении. Именно по этой причине наши крупноформатные зеркальные листы поставляются в распиленном виде по заданным размерам.