Kami sering memotong cermin akrilik dalam proses produksi, dan kami sering ditanya bagaimana cara melakukannya tanpa menyebabkan retak atau pecah pada lembaran tersebut. Jawaban teknisnya adalah bahwa retak dan pecah disebabkan oleh tiga hal: tegangan mekanis yang terkonsentrasi di satu titik, panas akibat gesekan di tepi pemotongan, serta penyangga yang tidak memadai di bawah lembaran saat pemotongan. Tepi yang meleleh atau kasar hampir selalu disebabkan oleh masalah kecepatan pemotongan. Setelah Anda mengetahui penyebab masalahnya, metode untuk menghindarinya cukup sederhana.
Panduan ini membahas cara memotong cermin akrilik dengan rapi — metode apa yang harus digunakan sesuai ketebalan lembaran Anda, pengaturan pisau dan kecepatan yang penting, serta cara menangani lubang, lekukan, dan penyelesaian tepi. Prinsip yang sama berlaku, baik Anda menyebutnya cermin akrilik, akrilik cermin, atau akrilik bercermin; bahan ini merupakan PMMA yang sama dengan lapisan reflektif, dan cara pengolahannya pun sama.
Biarkan lapisan pelindungnya tetap terpasang
Biarkan lapisan pelindung tetap menempel pada kedua sisi lembaran selama seluruh proses pemotongan. Kami mengirimkan setiap lembar kaca bersama film ini karena suatu alasan: film ini melindungi permukaan cermin dari goresan selama penanganan dan pemotongan, serta memberikan permukaan untuk menandai garis potong tanpa perlu menandai cermin itu sendiri. Tandai garis pada film, potong melalui film beserta kaca, dan lepaskan film tersebut hanya setelah potongan kaca telah dipotong, selesai diolah, dan siap dipasang.
Untuk pemotongan dengan gergaji dan gergaji ukir, menempelkan selembar selotip pelindung di atas garis potong, tepat di atas lapisan film, akan semakin mengurangi risiko tepi yang terkelupas. Hal ini tidak diperlukan untuk pemotongan yang sudah diberi garis potong dengan rapi, tetapi berguna pada pemotongan bertenaga di mana saat mata gergaji mulai masuk cenderung menyebabkan permukaan terkelupas. Dalam tutorial pemotongan PlasticRanger, mereka juga merekomendasikan untuk tetap membiarkan lapisan pelindung menempel di kedua sisi, sehingga permukaan cermin tetap bebas goresan selama proses berlangsung.
Pilih metode pemotongan berdasarkan ketebalan
Tidak ada satu cara yang benar-benar tepat untuk memotong cermin akrilik. Metode yang tepat bergantung pada ketebalan lembaran terlebih dahulu, dan bentuk potongan sebagai pertimbangan kedua.
Untuk lembaran tipis dengan ketebalan sekitar 3 mm atau kurang, kami menggunakan mesin CNC untuk pemotongan atau pengukiran selama proses produksi, yang lebih cocok untuk bahan akrilik. Namun, akrilik tidak cocok untuk proses stamping; proses stamping lebih cocok untuk bahan PC, terutama jika ketebalannya di bawah 1 mm.
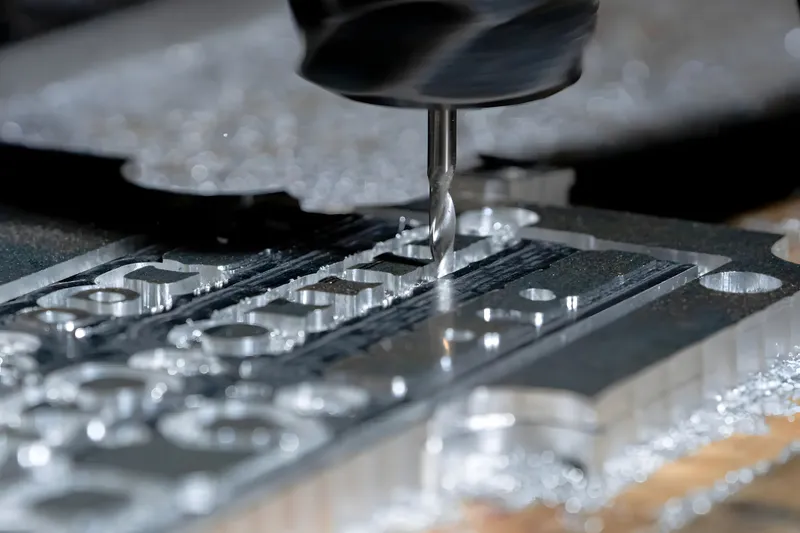
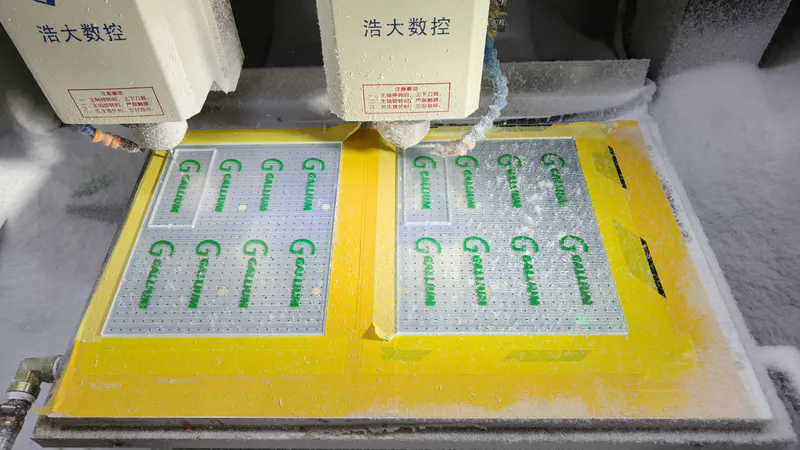
Untuk lekukan, lingkaran, dan bentuk tidak beraturan, teknik “score and snap” sama sekali tidak dapat digunakan. Untuk bentuk-bentuk tersebut, diperlukan gergaji ukir, alat rotari, router, atau mesin CNC. Jika bentuknya umum, penggunaan gergaji lingkar atau metode serupa masih bisa dilakukan, tetapi begitu bentuknya menjadi sedikit lebih rumit, metode pemotongan ini tidak lagi cocok.
Untuk pekerjaan yang membutuhkan presisi tinggi atau produksi dalam jumlah besar, solusi yang paling praktis adalah pemotongan CNC atau laser, bukan pemotongan manual. Kami membahas metode tersebut dalam panduan pemotongan cermin akrilik sesuai pesanan.
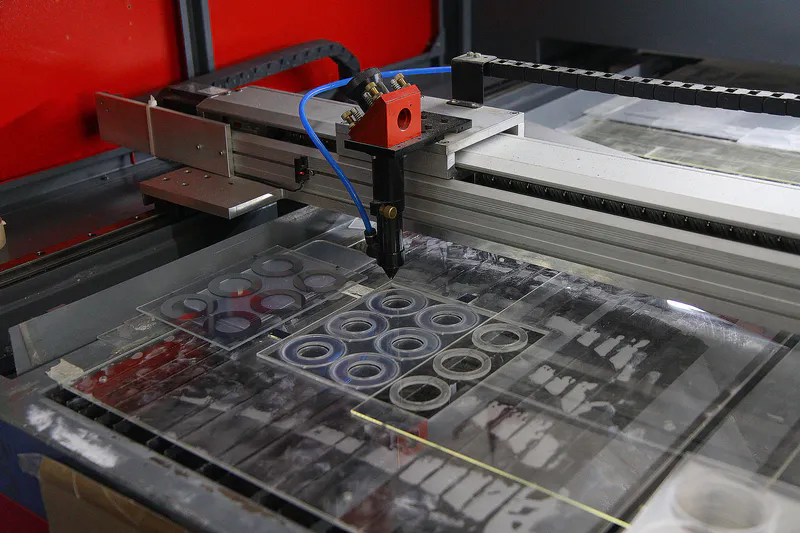
Dalam kondisi normal, kami biasanya menggunakan pemotongan laser. Selama bahan cermin tersebut bukan PS dan ketebalannya tidak kurang dari 1 mm, panas dari laser tidak akan menyebabkan tepi cermin meleleh. Jika ketebalannya sangat tipis, menggunakan mesin pelubang akan lebih efisien, dan tepinya pun akan lebih halus.
Tentukan dulu kategori pekerjaan Anda sebelum memilih alat, karena teknik yang digunakan untuk masing-masing kategori berbeda-beda.
Buat lekukan dan patahkan untuk lembaran dengan ketebalan hingga 3 mm
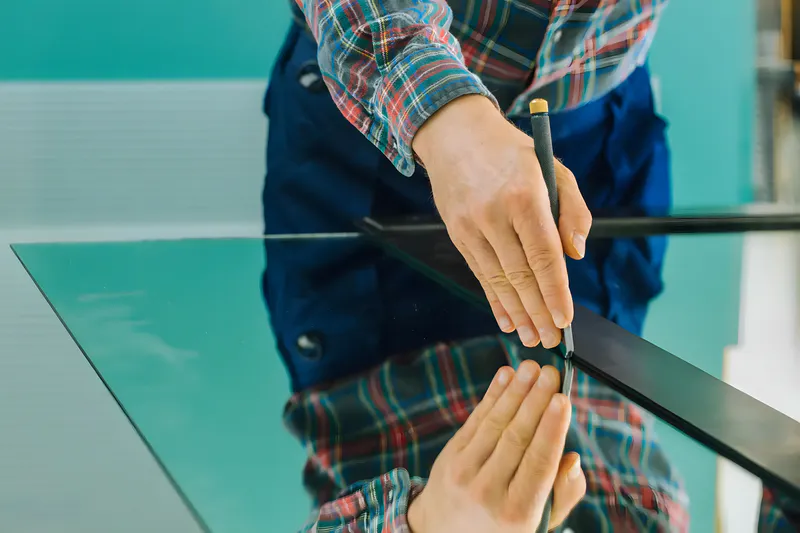
Proses penggarisan dan pemotongan berjalan lancar pada lembaran tipis jika garis penggarisannya cukup dalam dan lembaran tersebut ditopang dengan benar. Masalah paling umum yang kami temui pada metode ini adalah jumlah kali penggarisan yang terlalu sedikit, sehingga menghasilkan alur yang dangkal dan patahannya tidak rata.
Jepit lembaran pada permukaan yang datar dan stabil, dengan garis potong sejajar tepat di luar tepi permukaan kerja atau penggaris lurus. Lembaran tidak boleh bergeser selama proses penggarisan — lembaran yang bergeser akan menghasilkan alur yang dangkal dan tidak rata sehingga tidak akan patah dengan rapi. Jepit dengan kuat, tetapi jangan mengencangkan penjepit secara berlebihan. Tekanan penjepitan yang terkonsentrasi pada satu titik itu sendiri merupakan sumber tegangan dan dapat menyebabkan lembaran retak di bagian penjepit.
Setelah proses penggarisan CNC, para pekerja kemudian dengan cepat mematahkan lensa-lensa kecil tersebut secara manual. Pabrik-pabrik yang mengutamakan efisiensi umumnya tidak akan menggunakan banyak tenaga kerja manual untuk berulang kali menggaris akrilik sepanjang penggaris logam menggunakan alat penggaris khusus, karena sulit untuk memastikan bahwa setiap garis penggaris tetap sejajar sempurna. Metode ini hanya cocok untuk penggunaan pribadi yang sederhana: jika alurnya dalam dan rata, Anda bisa mendapatkan patahan yang rapi; jika alurnya dangkal, Anda tidak bisa.
Pemotongan lembaran dengan ketebalan di atas 5 mm
Untuk lembaran yang lebih tebal, atau untuk pemotongan lurus yang berulang-ulang, menggunakan gergaji lebih cepat dan hasilnya lebih konsisten daripada metode “score and snap”. Pemilihan mata gergaji lebih penting daripada gergaji itu sendiri. Gunakan mata gergaji bergigi halus yang dirancang khusus untuk plastik. Mata gergaji kayu bergigi kasar memiliki jumlah gigi yang terlalu sedikit dan menghilangkan terlalu banyak bahan per gigi, sehingga menyebabkan akrilik robek dan terkelupas; sedangkan mata gergaji plastik bergigi halus menghasilkan potongan yang rapi.
Pada gergaji meja atau gergaji bundar, atur mata gergaji agar menonjol sedikit melebihi lembaran, bukan menembus terlalu dalam; gunakan pembatas atau pemandu untuk potongan lurus; serta jaga kecepatan pengumpanan agar moderat dan stabil. Kecepatan pemotongan merupakan variabel yang sangat penting. Akrilik meleleh sebelum terbakar, dan mata gergaji yang bergerak terlalu cepat akan menghasilkan panas gesekan yang melelehkan tepi potongan; bahan yang meleleh tersebut kemudian menyatu kembali di belakang mata gergaji menjadi tepi yang kasar dan lengket. Kecepatan pemotongan yang stabil dan sedang akan menjaga suhu tepi tetap rendah dan menghasilkan potongan yang rapi.
Gergaji jigsaw cocok untuk pemotongan lurus yang lebih tebal dan lekukan yang halus. Gunakan mata gergaji khusus untuk memotong plastik, jaga kecepatan mata gergaji tetap rendah, dan nyalakan mata gergaji sebelum menyentuh bahan, bukan langsung menancapkannya ke lembaran. Pada serangkaian potongan, biarkan pisau mendingin di antara potongan-potongan tersebut — pisau yang panas adalah penyebab paling umum tepi potongan gergaji ukir meleleh. Penggunaan selotip penutup di sepanjang garis potongan sangat disarankan di sini untuk mencegah terjadinya pengelupasan.
Satu hal dari proses produksi yang patut diterapkan di bengkel mana pun: sebagian besar retakan yang muncul di sudut dalam disebabkan oleh konsentrasi tegangan pada lekukan tajam bersudut 90 derajat, yang sering kali disertai dengan tegangan akibat penanganan atau perakitan setelahnya. Jika ada potongan yang memiliki sudut dalam, borlah lubang dengan radius kecil di titik sudut tersebut daripada membuat lekukan tajam. Radius tersebut akan menghilangkan konsentrasi tegangan di tempat retakan bermula.
Memotong kurva dan bentuk
Teknik “score and snap” hanya dapat menghasilkan garis lurus. Untuk membuat lekukan dan lingkaran, alat-alat yang praktis adalah gergaji ukir dengan mata gergaji plastik yang halus, alat rotari dengan cakram pemotong plastik, atau router dengan templat.
Untuk lubang kecil seperti lubang jalan kabel, gunakan gergaji lubang dengan kecepatan rendah. Untuk lingkaran yang lebih besar, potong kasar dengan gergaji jigsaw mengikuti garis yang telah ditandai, lalu rapikan tepinya. Untuk lekukan yang berulang atau presisi, router dengan templat menghasilkan tepi melengkung yang paling rapi di antara metode alat tangan, karena bantalan router mengikuti templat daripada mengandalkan garis yang digambar secara bebas.
Untuk bentuk yang rumit, potongan halus, atau bentuk apa pun yang perlu Anda produksi dalam jumlah besar, pemotongan manual tidak sebanding dengan risiko kerugian bahan yang ditimbulkannya. Inilah saatnya pemotongan CNC atau laser berdasarkan gambar menjadi pilihan yang bijak, dan kami menawarkan layanan tersebut. Perlu diperhatikan bahwa produk cermin melengkung — cembung, cekung, dan kubah — tidak dibuat dengan memotong lengkungan pada lembaran datar; produk tersebut dibuat melalui proses thermoforming, sebagaimana dijelaskan dalam panduan cermin melengkung.
Pengeboran lubang
Lubang lebih sering menyebabkan retakan pada lembaran daripada sayatan, karena dua alasan: panas akibat pengeboran yang terlalu cepat, dan semburan saat mata bor keluar dari permukaan belakang. Keduanya dapat dihindari.
Gunakan bor dengan mata bor yang sesuai untuk plastik, atau mata bor spiral standar yang digunakan pada kecepatan rendah. Jalankan bor secara perlahan — kecepatan tinggi menghasilkan panas yang dapat melelehkan dan membuat material menempel pada mata bor. Letakkan sepotong kayu bekas di belakang lembaran agar mata bor menembus ke arah kayu tersebut, bukan ke udara terbuka; hal ini mencegah terlepasnya serpihan dan retakan yang terjadi saat mata bor menembus permukaan belakang yang tidak didukung. Cara ini hanya cocok untuk pengolahan cermin secara pribadi.
Di pabrik, setiap proses pengeboran yang kami lakukan harus ditentukan terlebih dahulu, karena kami melakukan pengeboran tersebut langsung pada tahap pemotongan CNC atau laser. Jika persyaratan Anda ditambahkan pada menit-menit terakhir, hal ini hanya dapat dilakukan selama fase pembuatan prototipe. Jika Anda melakukannya setelah pesanan dikonfirmasi, hal ini akan menimbulkan pemborosan di berbagai tahap proses.
Untuk pemasangan dengan sekrup, bor lubang dengan ukuran sedikit lebih besar dari yang diperlukan. Akrilik mengalami pemuaian dan penyusutan akibat perubahan suhu jauh lebih signifikan daripada kaca, sebagaimana dijelaskan dalam panduan ketebalan. Sekrup yang dimasukkan melalui lubang yang terlalu ketat akan menghambat pergerakan tersebut dan memusatkan tegangan pada lubang, yang merupakan penyebab umum munculnya retakan beberapa minggu setelah pemasangan. Lubang yang berukuran lebih besar memberikan ruang bagi lembaran untuk bergerak.
Menyempurnakan bagian tepinya
Setiap potongan selain potongan laser akan meninggalkan tepi yang perlu dirapikan. Tepi hasil potongan gergaji dan gergaji ukir biasanya memiliki bekas alat dan serpihan kecil; sedangkan tepi yang dipatahkan terlihat lebih rapi namun mungkin memiliki tonjolan tipis. Seberapa jauh proses perapian yang perlu dilakukan bergantung pada apakah tepi tersebut akan terlihat pada hasil pemasangan akhir.
Untuk tepi yang akan tersembunyi di dalam bingkai, menempel pada dinding, atau di balik perlengkapan, cukup dilakukan sekali pengamplasan dengan amplas halus untuk menghilangkan bagian yang tajam. Untuk tepi yang terlihat, gunakan amplas dengan tingkat kehalusan yang semakin meningkat — urutan umum dimulai dari grit sekitar 220 hingga 320 dan yang lebih halus — kemudian selesaikan dengan pemoles plastik atau proses pemolesan api yang hati-hati untuk mendapatkan tepi yang bersih. Panduan pemotongan khusus ini mencakup opsi penyelesaian tepi, termasuk kapan pemolesan dengan api lebih tepat dibandingkan pemolesan dengan berlian.
Jauhkan pelarut dan pembersih yang keras dari tepi yang baru dipotong. Bahan-bahan tersebut dapat merusak baik akrilik maupun lapisan reflektif di bagian belakangnya, dan tepi yang baru dipotong membuat keduanya terpapar. Gunakan sabun lembut dan air untuk membersihkan area di sekitar tepi yang dipotong.
Tindakan pencegahan dasar
Gunakan pelindung mata — serpihan dan debu akrilik akan beterbangan saat proses pemotongan. Lakukan pekerjaan di tempat yang berventilasi baik, karena pemotongan dengan alat bertenaga dapat menghasilkan asap. Jika Anda menggunakan metode atau alat untuk pertama kalinya, lakukan pemotongan uji coba pada potongan sisa untuk mengatur kecepatan pemotongan dan tekanan sebelum memotong bahan yang sebenarnya. Pemotongan uji dapat mengkalibrasi pengaturan dengan lebih andal daripada mengandalkan angka-angka tertulis, karena kondisi alat, ketajaman mata gergaji, dan kualitas bahan semuanya memengaruhi hasilnya.
Kapan sebaiknya memotong secara manual dan kapan sebaiknya menggunakan potongan pabrik
Pemotongan lurus sederhana pada lembaran tipis, hingga sekitar 3 mm, dapat dilakukan secara manual dengan teknik “score and snap”. Untuk pemotongan lurus pada bahan yang lebih tebal, gergaji dengan mata gergaji yang tepat dan kecepatan pengumpanan yang terkendali akan memberikan hasil yang baik di bengkel.
Untuk lembaran tebal, panel besar, bentuk yang rumit atau melengkung, pekerjaan presisi tinggi, atau produksi dalam jumlah besar, pemotongan di pabrik merupakan pilihan yang lebih baik. Pemotongan CNC dan laser memiliki toleransi yang lebih ketat, menghasilkan tepi yang konsisten pada banyak potongan, dan mengurangi limbah bahan — memotong lembaran berharga secara manual dan melakukan kesalahan justru akan membuang lebih banyak bahan daripada biaya pemotongan di pabrik. Karena cermin akrilik memiliki batas ukuran praktis sebelum terjadi distorsi pantulan, sebagian besar lembaran besar biasanya dipotong menjadi ukuran yang dapat digunakan sebelum dipasang, dan melakukan pemotongan tersebut di pabrik sesuai ukuran yang dibutuhkan dapat menghindari baik pemborosan maupun risiko penanganan. Oleh karena itu, lembaran cermin besar kami tersedia dalam ukuran yang sudah dipotong sesuai kebutuhan.