हम उत्पादन में बहुत सारे ऐक्रेलिक शीशे काटते हैं, और हमें नियमित रूप से पूछा जाता है कि शीट को बिना दरार या छिलके के कैसे काटा जाए। तकनीकी उत्तर यह है कि दरार और छिलके तीन कारणों से होते हैं: एक ही स्थान पर केंद्रित यांत्रिक तनाव, कटने वाले किनारे पर घर्षण से उत्पन्न गर्मी, और कट के दौरान शीट के नीचे अपर्याप्त समर्थन। पिघले या खुरदरे किनारे लगभग हमेशा फीड-रेट की समस्या होते हैं। एक बार जब आप जान जाते हैं कि इनमें से कौन सी समस्या परेशानी का कारण बन रही है, तो उसे टालने का तरीका सरल होता है।
यह मार्गदर्शिका दर्शाती है कि ऐक्रेलिक मिरर को साफ-सुथरे तरीके से कैसे काटा जाए — आपकी शीट की मोटाई के लिए कौन सा तरीका उपयोग करना चाहिए, किन ब्लेड और गति सेटिंग्स का ध्यान रखना चाहिए, और छेद, वक्रताएँ, तथा किनारों की फिनिशिंग कैसे की जाए। चाहे आप इसे ऐक्रेलिक मिरर कहें, मिरर ऐक्रेलिक कहें, या मिरर्ड ऐक्रेलिक कहें, वही सिद्धांत लागू होते हैं; यह एक ही PMMA सामग्री है जिसमें परावर्तक कोटिंग होती है, और इसे उसी तरह संसाधित किया जाता है।
संरक्षणात्मक फिल्म लगी रहने दें
कटिंग प्रक्रिया के पूरे समय शीट के दोनों ओर मास्किंग फिल्म लगी रहने दें। हम हर शीट के साथ इस फिल्म को इसलिए भेजते हैं: यह हैंडलिंग और कटिंग के दौरान दर्पण की सतह को खरोंचों से बचाती है, और यह आपको दर्पण पर निशान लगाए बिना कट लाइन चिह्नित करने के लिए एक सतह देती है। फिल्म पर लाइन चिह्नित करें, फिल्म सहित काटें, और केवल तब फिल्म हटाएं जब टुकड़ा कट जाए, तैयार हो जाए, और इंस्टॉल करने के लिए तैयार हो।
आरी और जिगसॉ कट्स के लिए, फिल्म पर कट लाइन के ऊपर मास्किंग टेप की एक पट्टी लगाने से किनारों का चिपटना और भी कम हो जाता है। यह साफ स्कोर किए गए कट्स के लिए जरूरी नहीं है, लेकिन पावर कट्स में मदद करता है जहाँ ब्लेड के प्रवेश से सतह चिपटने की संभावना होती है। प्लास्टिकरेंजर के कटिंग ट्यूटोरियल में वे दोनों ओर सुरक्षात्मक फिल्म बनाए रखने की भी सलाह देते हैं, जिससे पूरे प्रक्रिया के दौरान दर्पण जैसी सतह खरोंच-मुक्त रहती है।
मोटाई के अनुसार काटने की विधि चुनें
एक्रिलिक शीशा काटने का कोई एक ही सही तरीका नहीं है। सही विधि पहले शीट की मोटाई और फिर काटे जाने वाले आकार पर निर्भर करती है।
लगभग 3 मिमी या उससे कम मोटाई वाली पतली शीट्स के लिए, हम उत्पादन के दौरान कटिंग या एंग्रेविंग के लिए सीएनसी का उपयोग करते हैं, जो ऐक्रेलिक सामग्री के लिए बेहतर होता है। हालांकि, ऐक्रेलिक स्टैम्पिंग के लिए उपयुक्त नहीं है; स्टैम्पिंग पीसी सामग्री के लिए अधिक उपयुक्त है, विशेष रूप से जब मोटाई 1 मिमी से कम हो।
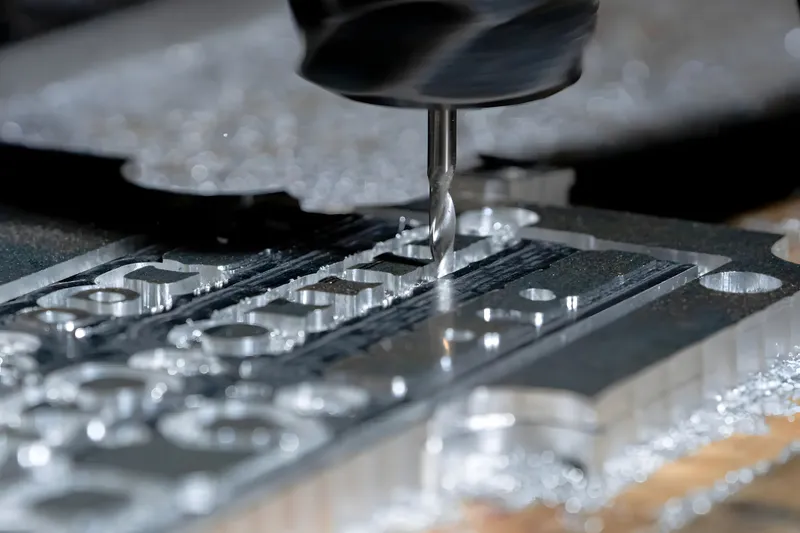
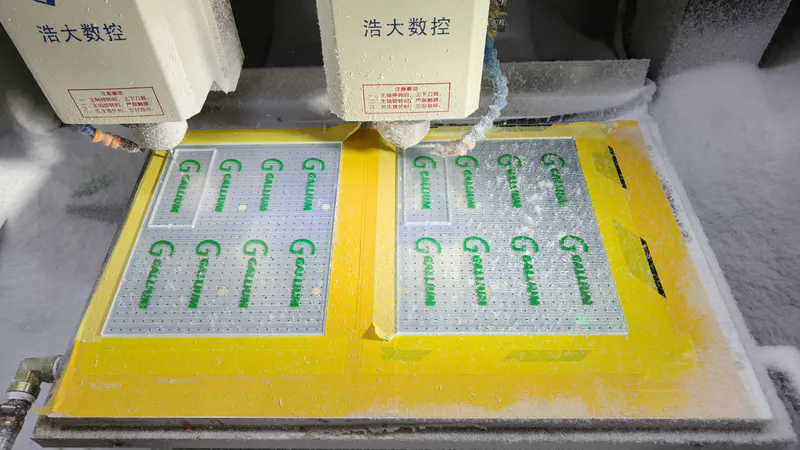
वक्र रेखाओं, वृत्तों और अनियमित आकृतियों के लिए स्कोर और स्नैप का उपयोग बिल्कुल नहीं किया जा सकता। इनके लिए जिगसॉ, रोटरी टूल, राउटर या सीएनसी की आवश्यकता होती है। यदि आकार सामान्य है, तो सर्कुलर सॉ या समान तरीकों का उपयोग ठीक है, लेकिन जैसे ही आकार थोड़ा भी जटिल हो जाता है, यह कटिंग विधि उपयुक्त नहीं रहती।
उच्च-सटीकता वाले कार्यों या बैच मात्राओं के लिए व्यावहारिक समाधान हाथ से काटने के बजाय सीएनसी या लेजर कटिंग है। हम इसे कस्टम कट ऐक्रेलिक मिरर गाइड में शामिल करते हैं।
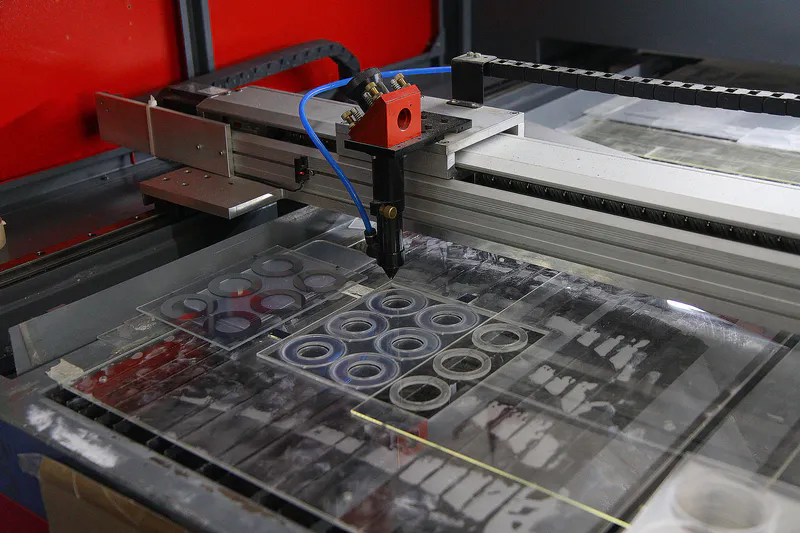
सामान्य परिस्थितियों में हम आमतौर पर लेजर कटिंग का उपयोग करते हैं। जब तक दर्पण की सामग्री PS नहीं होती और मोटाई 1 मिमी से कम नहीं होती, लेजर से निकलने वाली गर्मी दर्पण के किनारों को पिघला नहीं सकती। यदि मोटाई बहुत कम हो, तो पंचिंग मशीन का उपयोग अधिक कुशल होगा और किनारे भी अधिक चिकने होंगे।
किसी उपकरण का चयन करने से पहले तय करें कि आपका काम किस श्रेणी में आता है, क्योंकि प्रत्येक के लिए तकनीक अलग होती है।
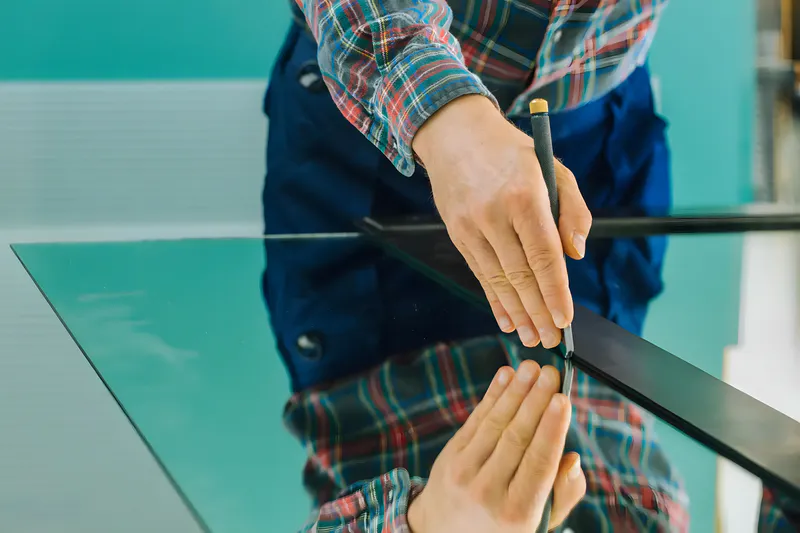
3 मिमी तक की शीट के लिए स्कोर और स्नैप करें।
जब स्कोर पर्याप्त गहरा हो और शीट को ठीक से सहारा दिया गया हो, तो पतली शीटों पर स्कोर और स्नैप अच्छी तरह काम करता है। इस विधि में हमें सबसे आम समस्या यह होती है कि स्कोरिंग पास बहुत कम होते हैं, जिससे एक उथली खाई बनती है जो असमान रूप से टूट जाती है।
शीट को एक सपाट, स्थिर सतह पर क्लैम्प करें, जिसमें कट लाइन कार्य सतह या एक स्ट्रेटएज के किनारे से ठीक आगे संरेखित हो। स्कोरिंग के दौरान शीट को हिलने न दें — हिलने पर उथली, असमान खाई बनती है जो साफ नहीं टूटेगी। इसे मजबूती से क्लैंप करें, लेकिन क्लैंप को ज़्यादा कसें नहीं। एक ही बिंदु पर केंद्रित क्लैंपिंग दबाव स्वयं तनाव का स्रोत है और क्लैंप वाले स्थान पर शीट में दरार डाल सकता है।
सीएनसी स्कोरिंग के बाद, कर्मचारी हाथ से छोटे लेंस जल्दी से तोड़ देते हैं। दक्षता की चाह रखने वाले कारखाने आम तौर पर एक विशेष स्कोरिंग उपकरण से धातु की सीधी धार पर ऐक्रेलिक को बार-बार स्कोर करने के लिए बड़ी मात्रा में मैनुअल श्रम का उपयोग नहीं करते, क्योंकि यह सुनिश्चित करना मुश्किल होता है कि प्रत्येक स्कोर लाइन पूरी तरह से समतल बनी रहे। यह विधि केवल सरल व्यक्तिगत उपयोग के लिए उपयुक्त है: यदि खांचा गहरा और समान है, तो आप एक साफ-सुथरा टूटना प्राप्त कर सकते हैं; यदि खांचा उथला है, तो आप नहीं कर सकते।
5 मिमी से ऊपर की शीटों को आरी से काटना
मोटी शीट्स के लिए, या कई बार दोहराए जाने वाले सीधे कटों के लिए, स्कोर और स्नैप की तुलना में आरी तेज और अधिक सुसंगत होती है। आरी के ब्लेड का चयन आरी से भी अधिक महत्वपूर्ण है। प्लास्टिक के लिए डिज़ाइन की गई बारीक दाँतों वाली ब्लेड का उपयोग करें। मोटे लकड़ी के ब्लेड में दाँतों की संख्या बहुत कम होती है और प्रत्येक दाँता बहुत अधिक सामग्री हटाता है, जिससे ऐक्रेलिक फाड़ता और चिप जाता है; बारीक दाँतों वाला प्लास्टिक ब्लेड साफ-सुथरा कट करता है।
टेबल सॉ या सर्कुलर सॉ पर ब्लेड को शीट से थोड़ा सा बाहर निकलने तक ही सेट करें, गहराई में न चलाएं, सीधे कट के लिए फेंस या गाइड का उपयोग करें, और फीडिंग की गति मध्यम और स्थिर रखें। फीड दर सबसे महत्वपूर्ण चर है। ऐक्रेलिक जलने से पहले पिघल जाता है, और बहुत तेज़ी से चलाया गया ब्लेड घर्षण ऊष्मा उत्पन्न करता है जो कट के किनारे को पिघला देता है; पिघला हुआ पदार्थ फिर ब्लेड के पीछे जुड़कर एक खुरदरा, चिपचिपा किनारा बना देता है। एक स्थिर, मध्यम फीड दर किनारे का तापमान कम रखती है और कट को साफ़ रखती है।
जिगसॉ मोटे सीधे कट और हल्के वक्रों को संभालता है। एक महीन प्लास्टिक-कटिंग ब्लेड का उपयोग करें, ब्लेड की गति कम रखें, और ब्लेड को सामग्री से संपर्क करने से पहले ही चालू कर दें, बजाय इसके कि वह शीट में सीधे घुस जाए। कई कटों की श्रृंखला में, कटों के बीच ब्लेड को ठंडा होने दें — गर्म ब्लेड जिगसॉ के किनारों के पिघलने का सबसे आम कारण है। चिपिंग को सीमित करने के लिए कट रेखा पर मास्किंग टेप का उपयोग करना यहाँ फायदेमंद है।
किसी भी कार्यशाला में लागू करने योग्य उत्पादन का एक बिंदु: आंतरिक कोनों पर दिखने वाली अधिकांश दरारें तीखे 90° के नॉच पर तनाव के केंद्रण से उत्पन्न होती हैं, जो अक्सर बाद में हैंडलिंग या असेंबली के तनाव के साथ मिल जाती हैं। जहाँ कट का कोई आंतरिक कोना हो, वहाँ तीखा नॉच काटने के बजाय कोने के बिंदु पर छोटे रेडियस वाला छेद ड्रिल करें। रेडियस उस तनाव केंद्रण को हटा देता है जहाँ दरारें शुरू होती हैं।
वक्र और आकृतियाँ काटना
स्कोर और स्नैप केवल सीधी रेखा ही बना सकते हैं। वक्र और वृत्त बनाने के लिए व्यावहारिक उपकरण हैं: महीन प्लास्टिक ब्लेड वाला जिगसॉ, प्लास्टिक-कटिंग डिस्क वाला रोटरी टूल, या टेम्पलेट वाला राउटर।
छोटे छेद जैसे कि केबल पास-थ्रू के लिए, कम गति पर होल सॉ का उपयोग करें। बड़े वृत्तों के लिए, चिह्नित रेखा पर जिगसॉ से मोटा-मोटा काटें, फिर किनारे को परिष्कृत करें। दोहराए जाने योग्य या सटीक वक्रों के लिए, टेम्पलेट वाला राउटर हाथ के औजारों की तुलना में सबसे स्वच्छ वक्राकार किनारा देता है, क्योंकि बेयरिंग मुक्तहस्त रेखा पर निर्भर रहने के बजाय टेम्पलेट का अनुसरण करती है।
जटिल आकृतियों, बारीक कटआउट, या किसी भी आकार को बड़ी मात्रा में दोहराने के लिए, हाथ से काटना सामग्री के जोखिम के लिहाज़ से उचित नहीं है। यह वह बिंदु है जहाँ ड्रॉइंग से सीएनसी या लेजर कटिंग एक समझदारी भरा विकल्प होता है, और हम इसे एक सेवा के रूप में प्रदान करते हैं। ध्यान दें कि वक्राकार दर्पण उत्पाद — उत्तल, अवतल और गुंबद — सपाट शीट में वक्रता काटकर नहीं बनाए जाते; इन्हें थर्मोफॉर्म किया जाता है, जैसा कि वक्राकार दर्पण गाइड में बताया गया है।
छेद करना
छेद में दरारें कट की तुलना में अधिक बार होती हैं, इसके दो कारण हैं: बहुत तेज़ ड्रिलिंग से उत्पन्न गर्मी, और बिट के पीछे की सतह से बाहर निकलने पर होने वाला ब्लोआउट। दोनों को टाला जा सकता है।
प्लास्टिक के लिए उपयुक्त बिट्स या कम गति पर इस्तेमाल होने वाले मानक ट्विस्ट बिट्स के साथ ड्रिल करें। ड्रिल को धीरे-धीरे चलाएँ — उच्च गति से उत्पन्न गर्मी सामग्री को पिघला देती है और उसे जकड़ लेती है। शीट के पीछे कचरे की लकड़ी का एक टुकड़ा रखें ताकि बिट खुली हवा में नहीं बल्कि उस बैकिंग में निकले; इससे बिना सहारे वाले पीछे के हिस्से में बिट के घुसने पर होने वाली चिप-आउट और दरारें नहीं होतीं। यह केवल व्यक्तिगत रूप से दर्पणों की प्रक्रिया के लिए उपयुक्त है।
कारखाने में, हम जो भी ड्रिलिंग करते हैं, उसे पहले से निर्दिष्ट करना आवश्यक है, क्योंकि हम सीएनसी या लेजर-कटिंग चरण के दौरान सीधे ड्रिलिंग करते हैं। यदि आपकी आवश्यकता अंतिम समय में जोड़ी जाती है, तो यह केवल प्रोटोटाइप चरण के दौरान ही किया जा सकता है। यदि आप ऑर्डर की पुष्टि के बाद ऐसा करते हैं, तो यह प्रक्रिया के कई हिस्सों में अपव्यय का कारण बनेगा।
स्क्रू-माउंटेड इंस्टॉलेशन के लिए छेद थोड़े बड़े ड्रिल करें। ऐक्रेलिक तापमान के साथ कांच की तुलना में काफी अधिक फैलता और सिकुड़ता है, जैसा कि मोटाई गाइड में बताया गया है। एक तंग छेद में डाला गया स्क्रू उस गति को रोकता है और छेद पर तनाव केंद्रित करता है, जो इंस्टॉलेशन के कुछ हफ्तों बाद दरारें आने का एक आम कारण है। एक बड़ा छेद शीट को हिलने की जगह देता है।
किनारों को पूरा करना
लेज़र कट के अलावा किसी भी कट से एक किनारा बचता है जिसे फिनिशिंग की आवश्यकता होती है। आरी और जिगसॉ के किनारों पर उपकरण के निशान और छोटे चिप्स होते हैं; टूटे हुए किनारे अधिक साफ होते हैं लेकिन उनमें थोड़ी उभार हो सकती है। फिनिशिंग कितनी करनी है, यह इस बात पर निर्भर करता है कि तैयार इंस्टॉलेशन में वह किनारा दिखाई देगा या नहीं।
जो किनारे फ्रेम में छिपे रहेंगे, दीवार के खिलाफ या किसी फिक्स्चर के पीछे होंगे, उनके लिए तेज धार को हटाने के लिए महीन सैंडपेपर से एक ही बार रगड़ना पर्याप्त है। दिखाई देने वाले किनारों के लिए क्रमशः महीन होते गए सैंडपेपर का उपयोग करें — सामान्यतः 220 ग्रिट से शुरू होकर 320 और उससे भी महीन ग्रिट तक — फिर पारदर्शी किनारे के लिए प्लास्टिक पॉलिश या सावधानीपूर्वक फ्लेम-पॉलिशिंग पास से काम समाप्त करें। कस्टम कट गाइड किनारों को फिनिश करने के विकल्पों को कवर करती है, जिसमें यह भी शामिल है कि कब फ्लेम बनाम डायमंड पॉलिशिंग उपयुक्त है।
ताज़ा कटे किनारों से सॉल्वेंट और कठोर क्लीनर दूर रखें। ये एक्रिलिक और परावर्तक बैकिंग दोनों को नुकसान पहुँचा सकते हैं, और कटा हुआ किनारा दोनों को उजागर कर देता है। कटे हुए हिस्से के आसपास सफाई के लिए हल्का साबुन और पानी का उपयोग करें।
मूलभूत सावधानियाँ
आँखों की सुरक्षा के लिए चश्मा पहनें — आरी चलाते समय ऐक्रेलिक के टुकड़े और धूल उड़ते हैं। हवादार जगह पर काम करें, क्योंकि बिजली से काटने पर धुआँ निकल सकता है। यदि आप कोई तरीका या उपकरण पहली बार उपयोग कर रहे हैं, तो असली टुकड़े को काटने से पहले अपनी फीडिंग दर और दबाव सेट करने के लिए एक ऑफकट पर परीक्षण कट करें। लिखित आंकड़ों के आधार पर काम करने की तुलना में एक परीक्षण कट सेटिंग्स को अधिक विश्वसनीय रूप से कैलिब्रेट करता है, क्योंकि उपकरण की स्थिति, ब्लेड की धार और सामग्री का ग्रेड सभी परिणाम को प्रभावित करते हैं।
हाथ से कब काटना है और फैक्ट्री कट का कब उपयोग करना है
पतली चादरों पर लगभग 3 मिमी तक की सरल सीधी कटाई स्कोर और स्नैप विधि से हाथ से करना संभव है। मोटे स्टॉक में सीधी कटाई के लिए सही ब्लेड वाली आरी और नियंत्रित फीडिंग दर कार्यशाला में अच्छे परिणाम देती है।
मोटी शीट्स, बड़े पैनल, जटिल या घुमावदार आकार, उच्च-सटीकता वाले काम, या बैच मात्राओं के लिए, फैक्ट्री कटिंग बेहतर विकल्प है। सीएनसी और लेजर कटिंग सख्त सहनशीलता बनाए रखते हैं, कई टुकड़ों में सुसंगत किनारे उत्पन्न करते हैं, और सामग्री की बर्बादी को कम करते हैं — एक मूल्यवान शीट को हाथ से काटना और गलत करना फैक्ट्री कट की लागत से अधिक सामग्री बर्बाद करता है। चूँकि प्रतिबिंब विकृति शुरू होने से पहले ऐक्रेलिक मिरर की एक व्यावहारिक आकार सीमा होती है, इसलिए अधिकांश बड़ी शीट्स को किसी भी मामले में स्थापना से पहले उपयोगी आकारों में काटा जाता है, और इसे फैक्ट्री कट टू साइज़ के रूप में करवाने से बर्बादी और हैंडलिंग जोखिम दोनों से बचा जा सकता है। इस कारण से हमारी बड़ी मिरर शीट्स कट टू साइज़ में उपलब्ध हैं।