Cortamos muitos espelhos de acrílico na produção e, com frequência, nos perguntam como fazer isso sem que a placa rache ou lasque. A resposta técnica é que rachaduras e lascas decorrem de três causas: tensão mecânica concentrada em um único ponto, calor proveniente do atrito na borda de corte e apoio inadequado sob a placa durante o corte. Bordas derretidas ou irregulares são quase sempre um problema de velocidade de avanço. Depois de identificar qual dessas causas está causando o problema, o método para evitá-lo é simples.
Este guia explica como cortar acrílico espelhado com precisão — qual método usar de acordo com a espessura da chapa, as configurações de lâmina e velocidade que são importantes, e como lidar com furos, curvas e acabamento das bordas. Os mesmos princípios se aplicam, independentemente de você chamá-lo de espelho acrílico, acrílico espelhado ou acrílico espelhado; trata-se do mesmo material PMMA com um revestimento reflexivo, e o processamento é o mesmo.
Mantenha a película protetora no lugar
Deixe a película protetora em ambas as faces da folha durante todo o processo de corte. Enviamos cada folha com essa película por um motivo: ela protege a superfície do espelho contra arranhões durante o manuseio e o corte, além de servir como uma superfície para marcar a linha de corte sem danificar o espelho. Marque a linha na película, corte atravessando a película e a folha, e remova-a somente depois que a peça estiver cortada, acabada e pronta para instalação.
Para cortes com serra e serra tico-tico, uma tira de fita adesiva sobre a linha de corte, por cima do filme, reduz ainda mais o lascamento das bordas. Isso não é necessário para cortes marcados com precisão, mas ajuda em cortes com serra elétrica, nos quais a entrada da lâmina tende a lascar a superfície. No tutorial de corte da PlasticRanger, eles também recomendam manter a película protetora em ambos os lados, o que permite que a superfície espelhada permaneça sem arranhões durante todo o processo.
Escolha o método de corte de acordo com a espessura
Não existe uma única maneira correta de cortar um espelho de acrílico. O método adequado depende, em primeiro lugar, da espessura da placa e, em segundo lugar, do formato do corte.
Para chapas finas com espessura de aproximadamente 3 mm ou menos, utilizamos máquinas CNC para corte ou gravação durante a produção, o que funciona melhor com materiais acrílicos. No entanto, o acrílico não é adequado para estampagem; a estampagem é mais indicada para materiais de PC, especialmente quando a espessura é inferior a 1 mm.
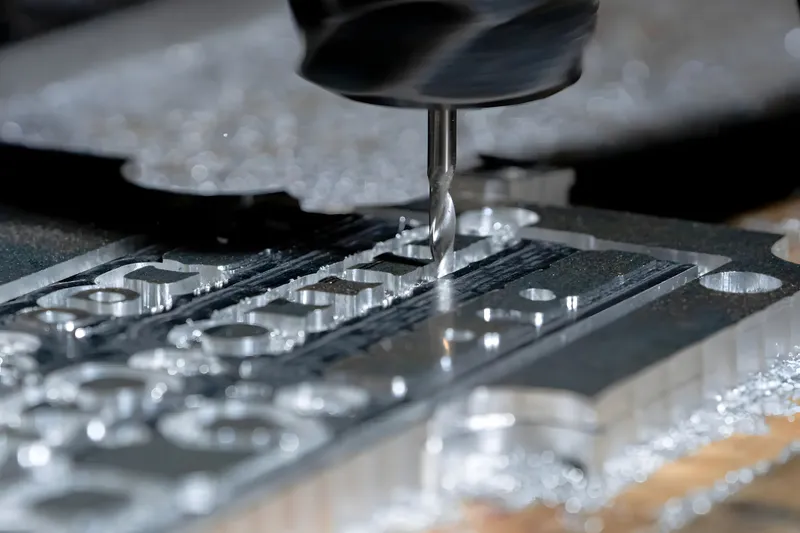
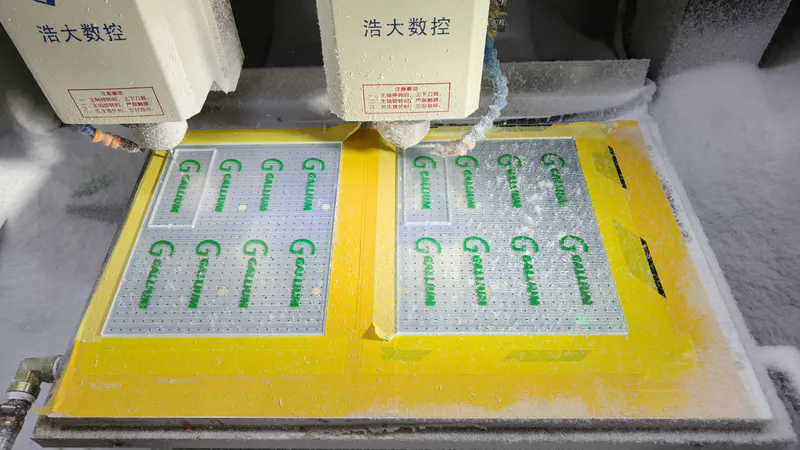
Para curvas, círculos e formas irregulares, os métodos de ranhurar e partir não podem ser utilizados de forma alguma. Esses casos exigem o uso de uma serra tico-tico, uma ferramenta rotativa, uma fresadora ou uma máquina CNC. Se a forma for comum, é possível usar uma serra circular ou métodos semelhantes, mas, assim que a forma se tornar um pouco mais complexa, esse método de corte deixa de ser adequado.
Para trabalhos de alta precisão ou quantidades em lote, a solução mais prática é o corte por CNC ou a laser, em vez do corte manual. Abordamos essa opção no guia sobre espelhos de acrílico com corte personalizado.
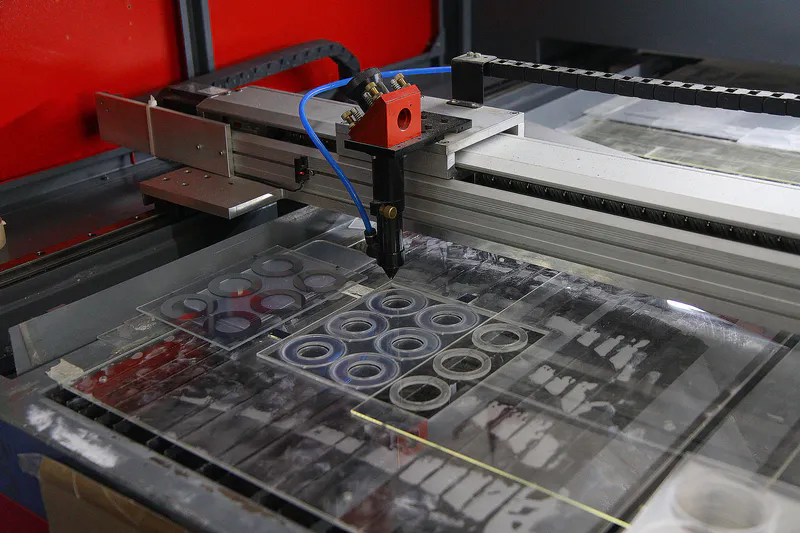
Em circunstâncias normais, costumamos utilizar o corte a laser. Desde que o material do espelho não seja PS e a espessura não seja inferior a 1 mm, o calor do laser não causará derretimento nas bordas do espelho. Se a espessura for muito fina, o uso de uma puncionadeira será mais eficiente, e as bordas também ficarão mais lisas.
Decida em qual categoria se enquadra o seu trabalho antes de escolher uma ferramenta, pois a técnica utilizada varia de acordo com cada uma delas.
Riscar e partir chapas de até 3 mm
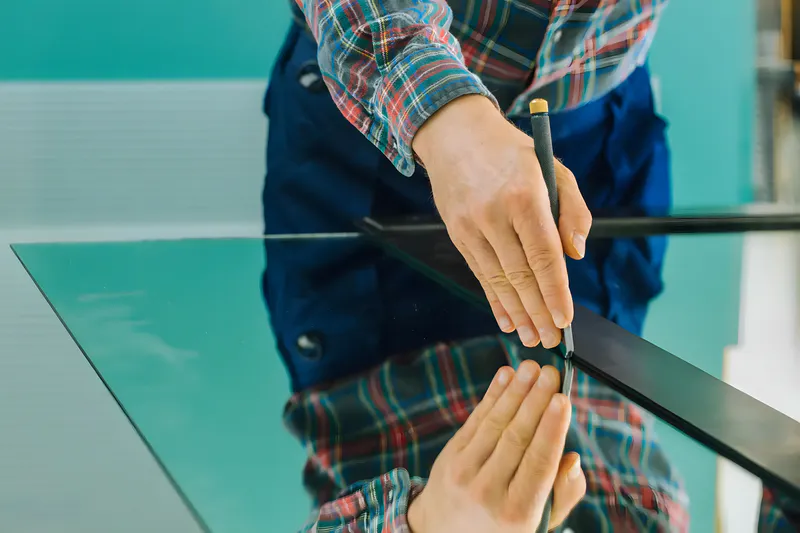
O processo de ranhurar e partir funciona bem em chapas finas quando a ranhura é profunda o suficiente e a chapa está devidamente apoiada. O problema mais comum que observamos com esse método é o número insuficiente de passadas de ranhura, o que deixa um sulco raso que se parte de maneira irregular.
Prenda a chapa em uma superfície plana e estável, com a linha de corte alinhada um pouco além da borda da superfície de trabalho ou de uma régua. A chapa não deve se mover durante o ranhuramento — uma chapa que se desloca produz um sulco raso e irregular que não se quebrará de maneira limpa. Prenda-a firmemente, mas não aperte demais os grampos. A pressão de fixação concentrada em um único ponto é, por si só, uma fonte de tensão e pode rachar a chapa no ponto de fixação.
Após o entalhe por CNC, os trabalhadores então quebram rapidamente as pequenas lentes com as mãos. Fábricas que buscam eficiência geralmente não utilizam grande quantidade de mão de obra manual para entalhar repetidamente o acrílico ao longo de uma régua metálica com uma ferramenta especializada, pois é difícil garantir que cada linha de entalhe permaneça perfeitamente nivelada. Esse método é adequado apenas para uso pessoal simples: se o sulco for profundo e uniforme, é possível obter uma quebra limpa; se o sulco for raso, isso não será possível.
Corte de chapas com espessura superior a 5 mm
Para chapas mais grossas ou para muitos cortes retos repetidos, uma serra é mais rápida e oferece resultados mais consistentes do que o método de marcar e quebrar. A escolha da lâmina é mais importante do que a própria serra. Use uma lâmina de dentes finos projetada para plásticos. Uma lâmina grossa para madeira tem poucos dentes e remove material demais por dente, o que rasga e lasca o acrílico; uma lâmina de dentes finos para plástico faz um corte limpo.
Em uma serra de mesa ou serra circular, ajuste a lâmina de modo que se projete apenas um pouco além da chapa, em vez de cortar profundamente; use uma guia para obter um corte reto e mantenha a velocidade de avanço moderada e constante. A velocidade de avanço é a variável crítica. O acrílico derrete antes de queimar, e uma lâmina que avança muito rápido gera calor por atrito que derrete a borda cortada; o material derretido, então, se funde novamente atrás da lâmina, formando uma borda áspera e pegajosa. Um avanço constante e moderado mantém a temperatura da borda baixa e o corte limpo.
Uma serra tico-tico é ideal para cortes retos mais grossos e curvas suaves. Use uma lâmina fina para corte de plástico, mantenha a velocidade da lâmina baixa e acione-a antes que ela entre em contato com o material, em vez de mergulhá-la diretamente na folha. Ao realizar uma série de cortes, deixe a lâmina esfriar entre um corte e outro — uma lâmina quente é a causa mais comum de bordas derretidas no serra tico-tico. Vale a pena usar fita adesiva sobre a linha de corte para limitar lascas.
Uma dica da produção que vale a pena aplicar em qualquer oficina: a maioria das rachaduras que surgem em cantos internos decorre da concentração de tensão em um entalhe agudo de 90 graus, muitas vezes combinada com tensões decorrentes do manuseio ou da montagem posteriores. Quando um corte apresentar um canto interno, faça um furo com raio pequeno no ponto do canto, em vez de cortar um entalhe agudo. O raio elimina a concentração de tensão no ponto onde as rachaduras se iniciam.
Corte de curvas e formas
O corte e a entalhadura só permitem criar linhas retas. Para curvas e círculos, as ferramentas práticas são uma serra tico-tico com lâmina fina de plástico, uma ferramenta rotativa com disco para corte de plástico ou uma tupia com gabarito.
Para pequenos orifícios, como passagens para cabos, use uma serra copo em baixa velocidade. Para círculos maiores, faça um corte inicial com uma serra tico-tico ao longo da linha marcada e, em seguida, refinar a borda. Para curvas repetíveis ou precisas, uma tupia com gabarito proporciona a borda curva mais limpa entre os métodos com ferramentas manuais, pois o rolamento segue o gabarito em vez de depender de uma linha traçada à mão livre.
Para formas complexas, recortes precisos ou qualquer formato que você precise reproduzir em grande quantidade, o corte manual não compensa o risco de desperdício de material. É nesse ponto que o corte CNC ou a laser a partir de um desenho se tornam a escolha mais sensata, e oferecemos esse serviço. Observe que os produtos de espelho curvo — convexos, côncavos e em cúpula — não são fabricados por meio do corte de curvas em chapas planas; eles são termoformados, conforme explicado no guia de espelhos curvos.
Furação de furos
Os furos causam rachaduras nas placas com mais frequência do que os cortes, por dois motivos: o calor gerado pela perfuração em ritmo acelerado e o jato de ar na saída da broca pela face posterior. Ambos podem ser evitados.
Use uma furadeira com brocas adequadas para plástico ou com brocas helicoidais padrão em baixa velocidade. Faça a perfuração lentamente — a alta velocidade gera calor que derrete e faz com que o material grude na broca. Apoie a placa com um pedaço de madeira de sobras para que a broca saia em direção ao suporte, em vez de para o ar livre; isso evita lascas e rachaduras que ocorrem quando a broca perfura uma face traseira sem apoio. Esse método é adequado apenas para o processamento particular de espelhos.
Na fábrica, qualquer perfuração que realizarmos precisa ser especificada com antecedência, pois a realizamos diretamente durante a etapa de corte CNC ou a laser. Se sua solicitação for adicionada de última hora, isso só poderá ser feito durante a fase de prototipagem. Se isso for feito após a confirmação do pedido, causará desperdício em várias etapas do processo.
Para instalações com fixação por parafusos, faça furos ligeiramente maiores do que o necessário. O acrílico se expande e se contrai com a temperatura consideravelmente mais do que o vidro, conforme explicado no guia de espessuras. Um parafuso passando por um furo apertado impede esse movimento e concentra a tensão no furo, o que é uma causa comum de rachaduras que surgem semanas após a instalação. Um furo maior dá à placa espaço para se mover.
Acabamento das bordas
Qualquer corte que não seja feito a laser deixa uma borda que precisa de acabamento. As bordas cortadas com serra ou serra tico-tico apresentam marcas da ferramenta e pequenas lascas; uma borda quebrada fica mais limpa, mas pode apresentar uma leve saliência. O grau de acabamento necessário depende se a borda ficará visível na instalação final.
Para bordas que ficarão ocultas em uma moldura, encostadas em uma parede ou atrás de um acessório, basta uma única passada com lixa fina para remover quaisquer rebarbas afiadas. Para bordas visíveis, utilize lixas cada vez mais finas — uma sequência típica vai da granulação 220 até a 320 e mais finas — e, em seguida, finalize com um polidor de plástico ou uma passada cuidadosa de polimento à chama para obter uma borda nítida. O guia de corte personalizado aborda as opções de acabamento de bordas, incluindo quando é mais adequado o polimento com chama em comparação com o polimento com disco de diamante.
Mantenha solventes e produtos de limpeza agressivos longe das bordas recém-cortadas. Eles podem danificar tanto o acrílico quanto o revestimento reflexivo, e uma borda recém-cortada deixa ambos expostos. Use sabão neutro e água para qualquer limpeza ao redor do corte.
Precauções básicas
Use proteção para os olhos — lascas e poeira de acrílico são projetadas durante o corte. Trabalhe em uma área ventilada, pois o corte mecânico pode produzir vapores. Se estiver usando um método ou ferramenta pela primeira vez, faça um corte de teste em um pedaço de sobras para definir a velocidade de avanço e a pressão antes de cortar a peça propriamente dita. Um corte de teste calibra as configurações de maneira mais confiável do que trabalhar com base em valores escritos, pois as condições da ferramenta, o fio da lâmina e a qualidade do material afetam o resultado.
Quando cortar manualmente e quando usar um corte industrial
Cortes retos simples em chapas finas, de até cerca de 3 mm, podem ser feitos manualmente com a técnica de marcar e quebrar. Para cortes retos em chapas mais grossas, uma serra com a lâmina adequada e uma velocidade de avanço controlada proporciona bons resultados em uma oficina.
Para chapas grossas, painéis grandes, formas complexas ou curvas, trabalhos de alta precisão ou quantidades em lote, o corte industrial é a melhor opção. O corte CNC e a laser garantem tolerâncias mais rigorosas, produzem bordas uniformes em várias peças e reduzem o desperdício de material — cortar manualmente uma chapa valiosa e errar desperdiça mais material do que custa um corte industrial. Como o espelho de acrílico tem um limite prático de tamanho antes que ocorra distorção na reflexão, a maioria das chapas grandes é cortada em tamanhos utilizáveis antes da instalação de qualquer maneira; e fazer isso por meio de um corte sob medida na fábrica evita tanto o desperdício quanto o risco de manuseio. Por esse motivo, nossas chapas grandes de espelho estão disponíveis cortadas sob medida.